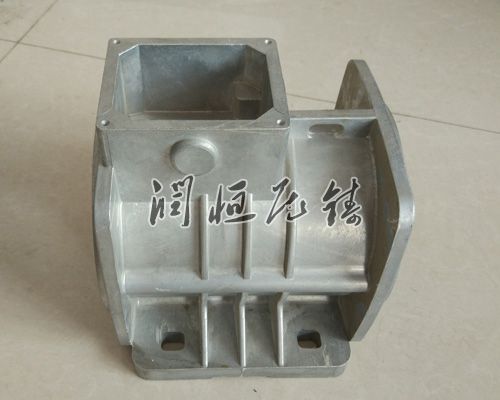
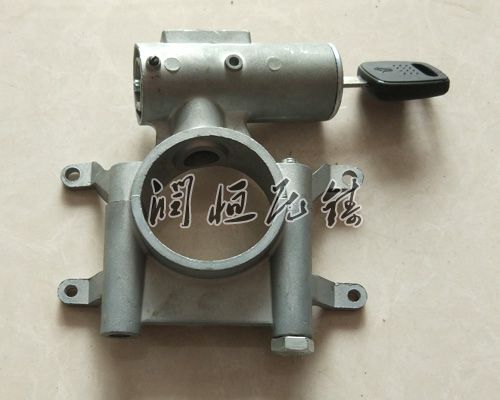
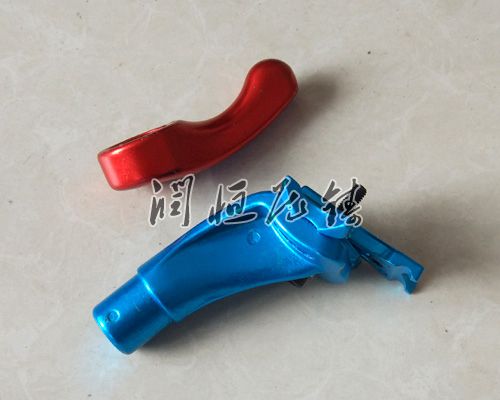
压铸件在使用中可能会遇到问题,这些问题不仅影响产品的性能和质量,还可能导致生产成本的增加和生产速率的降低。以下是对压铸件使用中常见问题的详细分析,包括问题的成因、表现形式及防预措施。
一、气孔与夹杂
成因:
合金液在熔炼和压铸过程中未能充足除气,导致气体在铸件内部形成气泡。
模具型腔表面有杂质、水分或脱模剂残留,被卷入合金液中形成夹杂。
表现形式:
铸件内部或表面出现圆形或不规则的气孔,影响铸件的强度和密封性。
铸件表面或内部存在黑色的非金属夹杂物,影响铸件的外观和性能。
防预措施:
增加合金液的精炼和除气处理,确定合金液的净度。
保持模具型腔的清洁和干燥,避免杂质和水分进入。
二、裂纹与变形
成因:
合金液的凝固收缩过程中受到模具型腔的阻碍,产生内应力,导致铸件开裂。
模具不正确,如壁厚不均、收缩余量不足等,导致铸件在冷却过程中变形。
表现形式:
铸件表面或内部出现直线或曲线状的裂纹,影响铸件的强度和稳定性。
铸件形状发生扭曲、弯曲或翘曲,影响铸件的装配和使用。
防预措施:
优化模具,壁厚均匀、收缩余量充足。
严格控制压铸工艺参数,如压力、温度和时间,以减少内应力的产生。
三、冷隔与浇不足
成因:
合金液在充型过程中温度降低过快,流动性变差,导致部分区域未能全部填充。
模具型腔结构复杂,合金液流动不畅,形成冷隔或浇不足。
表现形式:
铸件表面出现未全部融合的缝隙或凹陷,影响铸件的性和强度。
铸件某些区域未能全部填充,形成缺肉或空洞。
防预措施:
提升合金液的浇注温度和流动性,确定合金液能够顺利填充模具型腔。
优化模具,简化型腔结构,减少合金液流动的阻力。
四、粘模与拉伤
成因:
模具型腔表面粗糙度过高,或脱模剂使用不当,导致合金液与模具表面发生粘连。
合金液在凝固过程中收缩产生的拉应力,导致铸件与模具表面发生摩擦,造成拉伤。
表现形式:
铸件表面出现与模具型腔表面相似的纹理或划痕,影响铸件的外观和精度。
铸件在脱模过程中被拉伤,形成毛刺或裂纹。
防预措施:
降低模具型腔表面的粗糙度,模具表面的光滑和清洁。
选择适当的脱模剂,并均匀涂抹在模具型腔表面。
五、表面缺陷
成因:
合金液在压铸过程中受到氧化、污染或气体卷入,导致铸件表面出现斑点、麻面等缺陷。
模具型腔表面受到磨损或腐蚀,导致铸件表面出现划痕、凹坑等缺陷。
表现形式:
铸件表面出现黑色、白色或彩色的斑点,影响铸件的外观。
铸件表面出现划痕、凹坑或凸起,影响铸件的精度和美观。
防预措施:
增加合金液的精炼和除气处理,避免氧化和污染。
定期对模具进行维护和保养,确定模具型腔表面的光滑和。
综上所述,压铸件在使用中可能会遇到气孔与夹杂、裂纹与变形、冷隔与浇不足、粘模与拉伤以及表面缺陷等问题。通过优化模具、严格控制压铸工艺参数、增加合金液的精炼和除气处理以及定期对模具进行维护和保养等措施,可以防预这些问题的发生,提升压铸件的质量和性能。