400-600-3197
  • 润恒机械配件润恒机械配件当润恒机械配件存在水纹、冷隔纹、热裂纹,电镀时溶液会渗入到裂...
  • 仪表配件仪表配件仪表配件表壳通常是指手表主体(表头)的外壳部件,其作用是包容...
  •    电机壳体   电机壳体   电机壳体作为电机的重要组成原件,它不但扮演着钢铁武...
  • 润恒壁炉润恒壁炉润恒壁炉压铸件硬度适中,成份精纯,覆盖面大,由于本身没有一般...
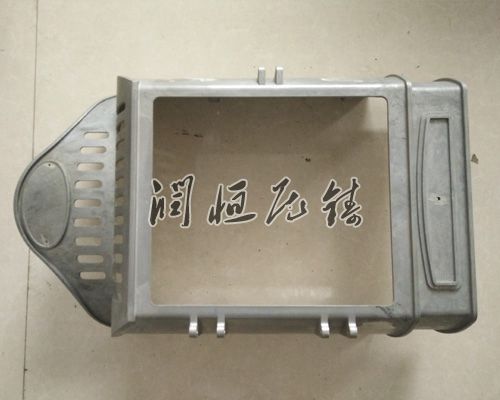
  • 壁炉外壳壁炉外壳壁炉外壳压铸件   采用铝合金能充分的减轻质量,并且这种...
  • 当前位置:返回首页 > 公司动态 > 公司动态 >

    铸铝件气孔缺陷控制方法与铸铝件外收缩控制

    发布日期:2023-05-30 发布者:润恒压铸厂

     压铸铝件外收缩形成的原因:合金的收缩性过大;铸件规划结构不,有厚薄明显截面积转变的肥大位置;内浇口截面积过小,或铝液流向很乱;压射比压低;模具排气性能差,空气压缩于型壁和铸件之中。
      控制方法:改换收缩性低的合金,或对压铸铝件展开变质处置,细分其晶粒,下降其收缩性;优化部件的规划结构,尽可能防止厚薄较大截面的两壁转换的厚大位置,若无法避免,能改为空心结构和镶块结构;扩大内浇口截面积;恰当提升压射比压;提升铸铝件模具的排气性能即增设排气槽、增加溢流槽等。在缩陷位置设置冷却设各,并增加其位置脱模剂的涂抹量。