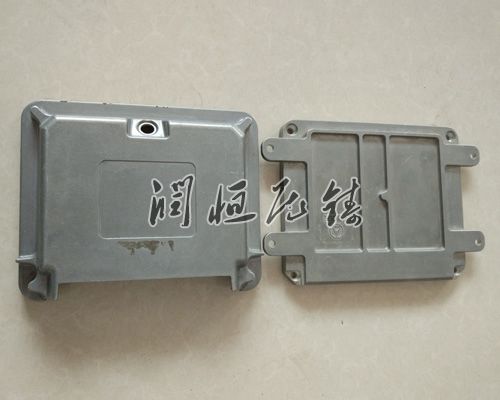
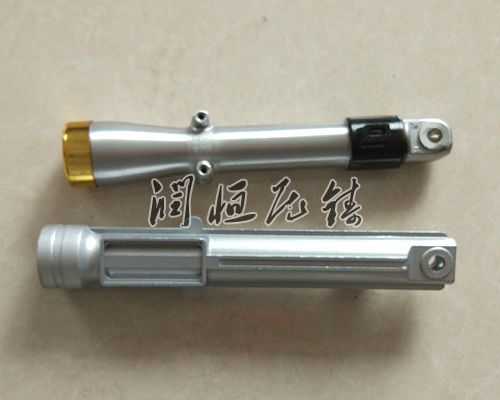
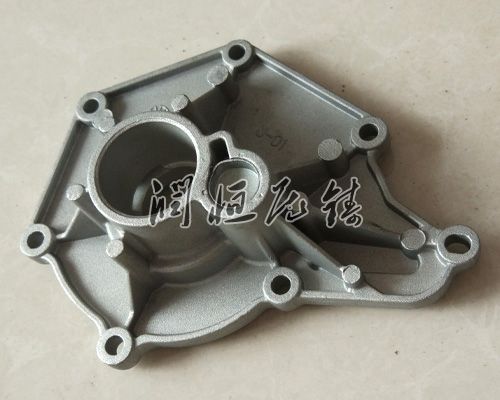
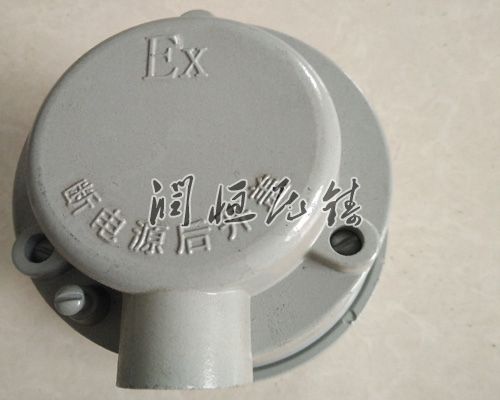
压铸件是现代制造业中应用普遍的细致成形产品,其质量控制直接影响终端产品的性能,其中壁厚设计与气孔缺陷控制是影响压铸件质量的核心环节。正确的壁厚设计不仅可以确定铸件的结构强度,愈能从源头减少气孔缺陷的产生,而深入理解气孔缺陷的成因并结合设计优化进行防控,是提升压铸生产水平的关键。
压铸件壁厚设计需要遵循工艺适配与结构稳定的基本原则。起先要确定壁厚的均匀性,这是壁厚设计核心的要求。金属在填充模具的过程中,均匀的壁厚可以让金属流动保持平稳,避免因壁厚差异导致的流动紊乱,减少卷裹气体的可能。同时均匀的壁厚也能让铸件在冷却凝固过程中保持均匀的热场,避免局部热节积聚,减少因收缩与气体析出共同作用形成的缺陷。在确定结构强度与刚性的前提下,应当尽量减小壁厚,过厚的壁厚会增加金属凝固收缩的体积,同时减缓冷却速度,让金属液中的气体有愈多机会集聚形成大气孔,也会增加缩孔与气孔伴生的风险。而壁厚过薄则会导致金属液填充过程中流动性下降,快冷却阻碍气体排出,同样容易引发气孔缺陷,同时还会造成填充不足、熔接不良等问题。
在壁厚设计中,还要关注结构连接处的过渡处理,壁与壁的连接应当采用圆角过渡,避免尖角,圆角不仅可以改进金属流动状态,减少涡流卷气,还能避免应力集中,提升模具使用寿命。对于需要增加结构的部位,应当采用筋条结构替代整体增厚,筋条可以在不增加整体壁厚的前提下提升结构强度,同时避免厚壁带来的气孔风险。筋条自身的厚度应当小于所在位置的壁厚,确定冷却均匀,减少气体集聚的可能。设计过程中还要充足考虑脱模要求,设置正确的脱模斜度,避免抽芯与顶出过程对铸件结构造成损伤,维持设计尺寸的稳定性。
气孔是压铸件生产中常见的缺陷之一,其形成与壁厚设计、原材料处理、工艺控制及模具设计都有密切关联。从形成机理来看,气孔主要来源于金属液自身溶解的气体、型腔中未能排出的空气、工艺辅料挥发产生的气体以及收缩过程伴随的气体集聚。金属液在熔炼过程中会吸收环境中的气体,若熔炼工艺控制不当,除气不全部,金属液中会留存大量气体,在凝固过程中这些气体无法及时排出就会形成析出性气孔。模具排气系统设计不正确,型腔中的空气无法在金属填充过程中及时顺畅排出,就会被金属液卷裹形成气孔,是壁厚突变的部位,金属流容易在此形成涡流,困住气体,愈容易形成气孔。
涂料与脱模剂使用不当也会产生气体,若涂刷不均匀或者残留过多,高温下会挥发出大量气体,进入金属液形成气孔。工艺参数设置不正确也会引发气孔,充型速度过快会导致金属液翻滚卷气,浇注温度过高会增加金属液的气体溶解度,提升凝固过程中气体析出的量,都容易引发气孔缺陷。壁厚设计不正确导致的热节部位,金属凝固速度慢,收缩过程中容易形成空穴,气体容易在此集聚,也会形成气孔缺陷。
控制气孔缺陷需要从设计与工艺多方面协同入手,在设计阶段通过正确的壁厚设计确定壁厚均匀,减少厚壁热节,配合正确的排溢系统设计,确定气体能够顺畅排出。生产过程中控制原材料质量,确定熔炼除气效果,正确设置工艺参数,选用低挥发的工艺辅料,就能减少气孔缺陷的产生,提升压铸件整体质量。