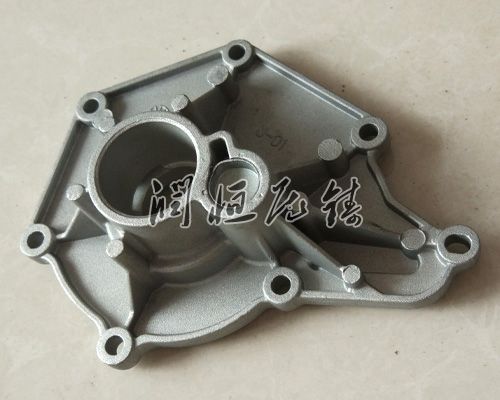
铸铝件是通过铸造工艺加工成型的铝制零部件,普遍应用于多个工业区域,其质量稳定性直接影响下游产品的使用性能与稳定水平。建立清晰的生产规范,明确各类常见缺陷的防预要点,是确定铸铝件生产质量的核心基础。
铸铝件生产的基本规范要求贯穿于从原材料准备到成品检验的全流程。原材料环节,起先要确定铝合金材料的净度,严格控制炉料的清洁度,避免使用带有油污、锈蚀和杂质的炉料,正确控制回炉料的使用比例,避免杂质在金属液中过度累积。熔炼过程需要遵循标准化工艺,控制熔炼温度与熔炼时间,避免过度升温延长熔炼时长,减少金属液的氧化吸气。熔炼过程中要正确使用覆盖剂和精炼剂,隔绝空气与金属液的接触,同时去掉金属液中溶解的气体和夹杂物。精炼处理后需要给金属液留出足够静置时间,让夹杂物充足上浮,再进行全部扒渣,避免熔渣混入型腔。
模具与铸型准备环节,需要确定结构设计正确,达到排气要求,同时控制铸型和型芯的透气性,避免发气物质过量残留。对于砂型铸造,需要控制型砂的水分与粘结剂用量,确定型芯充足烘干,降低浇注过程中的发气量。模具装配要确定结合面密封良好,尺寸偏差控制在允许范围内,避免错箱等问题影响铸件尺寸精度。浇注环节要遵循平稳浇注的原则,控制浇注速度与浇注温度,避免金属液剧烈搅动卷入气体,同时确定充型过程顺畅,避免因充型不足产生欠铸缺陷。冷却凝固过程需要控制冷却速度,确定正确的凝固顺序,给补缩留出充足空间,然后按照规范时间脱模,避免过早脱模导致铸件变形开裂。成品检验环节,需要按照规范流程检查外观尺寸与内部质量,剔除不符合要求的铸件,对于有密封或强度要求的产品,需要完成相应的性能检测后方可出厂。
铸铝件生产中常见的缺陷包括气孔、夹杂物、疏松和裂纹,每种缺陷都需要针对性开展防预。气孔缺陷的防预需要从减少气体来源和提升排气能力入手,原材料保持干燥清洁,熔炼过程做好除气精炼,优化浇注系统设计,确定金属液流动平稳,减少卷气,在型腔易积聚气体的位置设置排气通道,确定气体能够及时排出,避免残留形成气孔。
氧化夹杂物缺陷的防预,主要在于控制熔炼过程的氧化,做好炉料清理,熔炼时规范操作,减少金属液氧化,通过精炼处理去掉已产生的氧化物夹杂,优化浇注系统设计,设置挡渣装置,避免熔渣随金属液进入型腔,浇注过程保持平稳,避免剧烈搅动引发二次氧化。
疏松缺陷多产生于厚壁部位和壁厚转接位置,防预要点在于正确设计浇冒口,确定补缩能力,控制浇注温度,避免温度过高增加收缩量,通过工艺调整调整不同部位的冷却速度,让厚壁部位获得不错的激冷效果,推动顺序凝固,减少疏松产生的空间。
裂纹缺陷是危害性较不错的缺陷,防预需要从结构设计和工艺控制两方面入手,铸件设计避免尖角和壁厚突变,减少应力集中,确定铸型和型芯具备适当的退让性,避免凝固收缩过程受阻产生内应力,控制浇注温度,避免局部过热,正确控制脱模时间,优化热处理工艺参数,避免冷却速度过快引发开裂。