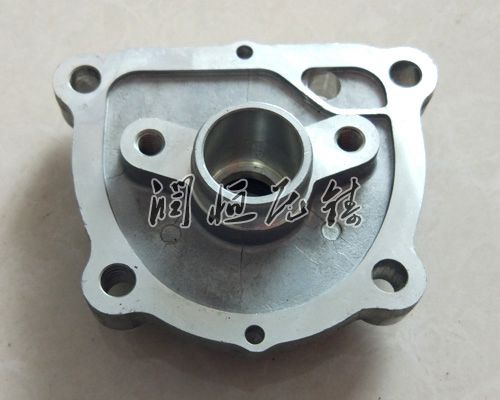
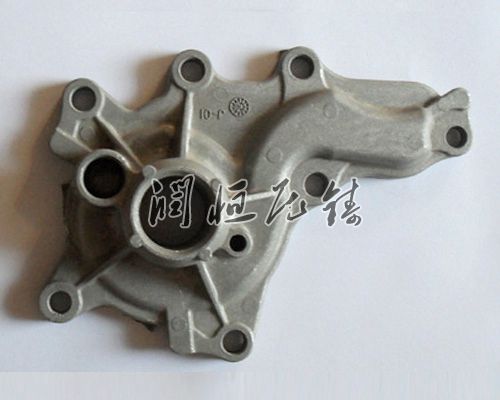
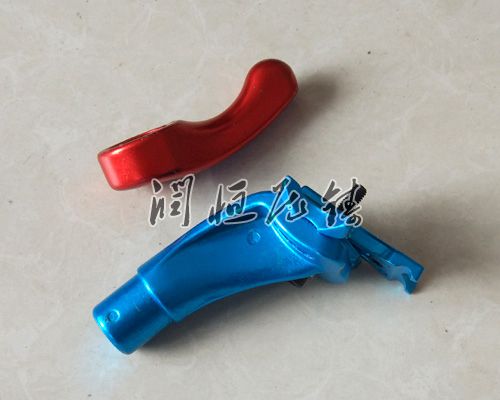
铸铝件加工处理是连接铸造与成品应用的关键环节,需通过多道工序的协同作用,去掉铸造缺陷、提升表面质量、优化力学性能,后期达到不同行业对零部件的严苛要求。这一过程融合了机械加工、热处理、表面改性等技术,形成了一套系统化的工艺体系。
机械加工:准确塑造后期形态
铸铝件从毛坯到成品的一步是机械加工,其核心在于通过切削去掉多余材料,赋予零件准确的尺寸和几何形状。由于铝合金材质较软且导热性不错,加工时需选用硬质合金或金刚石涂层刀具,以避免刀具过快磨损导致的尺寸偏差。粗加工阶段通常采用大的切削深层和进给量,快去掉铸造余量,同时为后续精加工预留均匀的加工余量。这一过程需严格控制切削力,防止因振动引发表面波纹或微裂纹。
精加工环节则追求的表面质量,切削参数需根据材料特性动态调整。例如,在加工薄壁结构时,需降低进给速度并采用顺铣方式,以减少切削热对工件变形的影响。对于具有复杂曲面的零件,五轴联动加工中心可实现多角度同步切削,曲面过渡自然无接刀痕。加工完成后,需使用三坐标测量仪或激光扫描仪对关键尺寸进行全检,确定形位公差符合要求。
热处理:调控组织性能
铸铝件的热处理是改进其力学性能的关键步骤,通过加热、保温和冷却的组合操作,可去掉铸造应力、细化晶粒、提升硬度与韧性。固溶处理是常用工艺之一,将铸件加热至接近共晶温度并保温一些时间,使相充足溶解于铝基体中,随后快水淬锁定高温组织。这一过程需严格控制升温速率和淬火介质温度,防止因热应力导致开裂或变形。
时效处理则通过低温长时间保温,促使固溶体中析出细小弥散的相,从而明显提升材料强度。自然时效依赖环境温度缓慢析出,而人工时效则通过准确控温加速相变过程。对于某些特别合金,可采用分级时效工艺,通过多阶段温度控制实现性能梯度优化。热处理后的铸铝件需进行硬度测试和金相检验,组织均匀性及性能达标。
表面处理:构筑功能防护层
为提升铸铝件的蚀性和装饰性,表面处理是的环节。阳氧化通过电化学方法在铝表面生成致密氧化膜,该膜层不仅可抵抗盐雾、酸雨等环境侵蚀,还能通过染色工艺获得色彩。处理前需对工件进行脱脂、碱蚀和酸洗,以全部清理表面油污和氧化皮,确定膜层附着均匀。氧化过程中需严格控制电流密度和电解液温度,防止膜层疏松或烧蚀。
喷涂工艺则通过高压静电或热喷涂技术,将粉末或液态涂料均匀附着于工件表面。环氧树脂粉末涂层具有不错的不怕化学性和绝缘性,适合电子设备外壳;聚酯粉末涂层则以高光泽度和不怕候性见长,普遍应用于建筑装饰区域。对于需要高性的零件,可采用陶瓷涂层或镍基合金喷涂,明显提升表面硬度。处理后需进行附着力测试和不怕盐雾试验,验证防护层性。
细致检测:品质服务
铸铝件加工全流程需贯穿严格的质量检测。无损检测技术如X射线探伤可发现内部缩松、气孔等缺陷,声波检测则对裂纹敏感度高,二者结合可实现从毛坯到成品的全覆盖筛查。对于密封性要求高的零件,需进行氦气检漏或水压试验,确定无微小渗漏。表面粗糙度检测则通过轮廓仪量化加工痕迹,为工艺优化提供数据支持。
从机械加工的准确切削到热处理的组织调控,从表面处理的防护到细致检测的品质把关,铸铝件加工处理是一个多学科交叉、多工艺协同的复杂系统。各道工序的,共同铸就了铝合金零部件在汽车轻量化、航空航天、电子通信等区域的普遍应用基础。随着智能技术的融入,这一守旧工艺正焕发出新的活力,持续推动着材料性能与速率的双重突破。