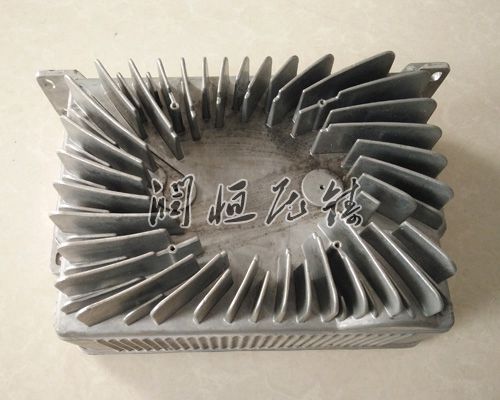
铝合金铸件压力铸造是在压铸机的压室内,浇入液态或半固态的铝合金,使它在高压和高速下充填型腔,并且在高压下成型和结晶而获得铸件的一种铸造方法。压力铸造的主要特点在于。
(1)生产。充型压力在20-200MPa范围,充型的初始速度为15-70m/s,充型时间仅为0.01-0.2s,铸造的生产周期短,一次操作的循环时间约5-180s。适合大批量生产,年产20万件以上将非常经济。
(2)铝合金铸件,性能好。铸件轮廓清晰,尺寸(可达2-5级),铸件表面粗糙度低河达Ra1.6-25),无需机械加工或少量机械加工即可装配,适合铸造薄壁铸件(小壁厚可达0.3mm)。铸件含气量少、组织致密、力学性能好,其抗拉强度、塑性、疲劳寿命、导热性等许多指标都强于灰铸铁。
(3)铸造采用镶铸法可以省去装配工序并简化工艺。镶铸的材料可为钢、铸铁、铜、绝缘材料等,制备出有要求的铸件。
(4)由于充型,空气难以排出,容易被压碎为细密的气泡残留在铸件内,气泡过大则铸件不能热处理,甚至报废。