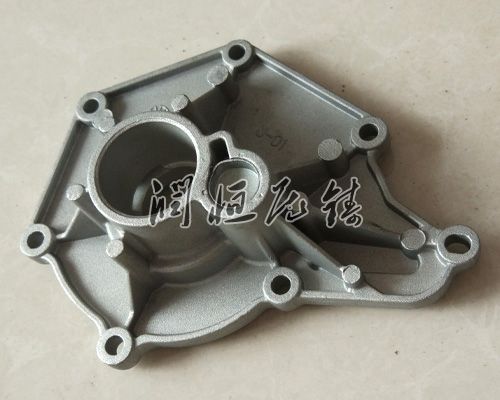
在铝合金压铸厂工作的人会碰到许多技术问题,比如说铸件有缺陷、浇注的时候应该怎样流道、铸件发生泡泡等等这些,因而铝压铸件的这些问题说到底是怎么发生的呢?今日梳理了一个比较常见铝压铸件发生排气口很有可能原因讲解,希望对压铸人日常工作有所帮助
铝压铸件的流口部位的挑选和导流样式是不是不,造成金属液进入到型腔发生正前方碰撞和发生漩涡,浇道样式有没有制定欠佳?内浇口速率有没有太高,发生消流?通气是不是不畅?模具型腔部位是不是过深?机械加工的剩余量是不是过大?穿透了表层致密层,外露皮下排气口?
压铸件的机械切削加工的剩余量应小一点,通常在0.5毫米前后,既可铸件净重、降低切削生产量以控制成本,又可防止皮下排气口外露。余量尽量不要大于0.5毫米,这样加工出来的面基本看不到排气口的,因为有硬质层的保护
通常情况,铝压铸件四周空气中的氢气的成分并不是很多。但空气中假如相对湿度大,则会提高铝液中气体的溶解度,产生季节性排气口,如在多雨季节,鉴于空气相对湿度大,铝合金熔炼时针孔发生的现象就严重些.自然,空气相对湿度大时,铝合金锭、熔炼设备、工具等也会因空气潮湿而提高表层水分的吸附量,因而应注意采取有力预热烘干防护措施,以降低排气口的发生。