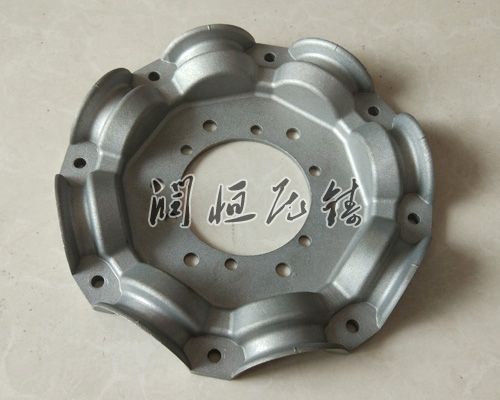
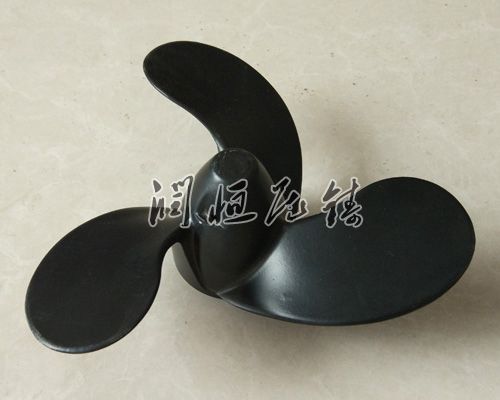
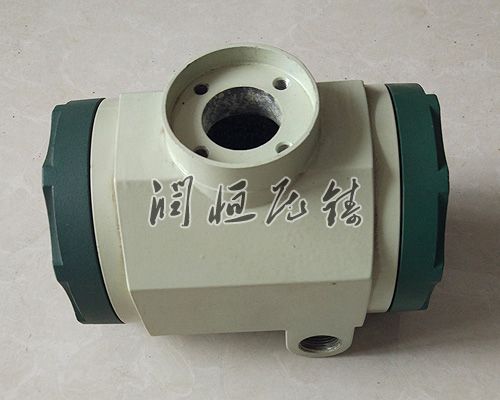
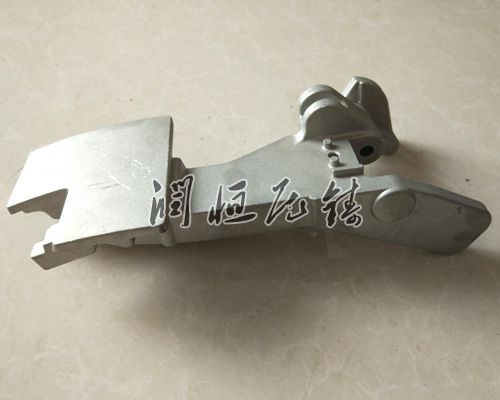
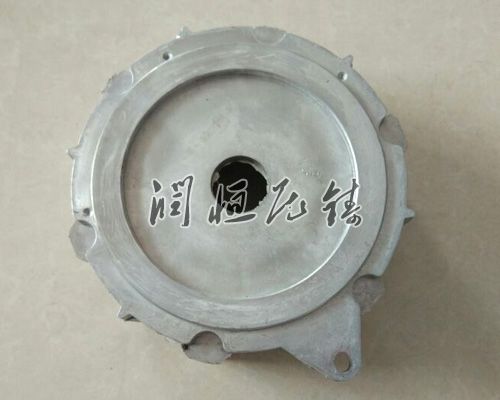
压铸铝件 合金铝压铸时,液体金属内含有许多气体,这时若熔炼不佳,将会导致基础结晶化,造成内部气体不能排出,出现气孔问题。要控制气孔缺陷,应当在生产时严格根据工艺流程处理,炉料应干净、干燥,甚至还要采用除气剂辅助排气。在压铸时应注意排气的环节。其次,应准确选取压铸工艺指标,若铝铸件指标选取不准确,金属液体于模具内成型,或是液体流向不适宜时,则模具内的气体将很难正常排出,如此就会出现包卷气体。
为避免包卷气体的形成,就要求选取恰当的充型速度,在成型的同时,减小充型速度。而且,还应扩大内浇口范围,如此就可以减小金属液体流速,防止湍流的出现。
压铸铝件 时还能够减小浇铸温度、速度和压力,如此就能够防止包卷气体的形成。,模具排气能力不佳,在浇铸时,若模具排气性能差,气体将与液体同时冷却,如此在铸铝件内就会形成气孔。未避免这种现象,要求模具具各的排气系统,防止多股合金流于磨具内相冲撞磨。模具浇口是主导流态应方便排气,防止液体金属产生漩涡。在规划内浇口时,应留下修模富余量,唯有如此,在浇铸时方可管理控制压射速度,减小气孔形成的概率。