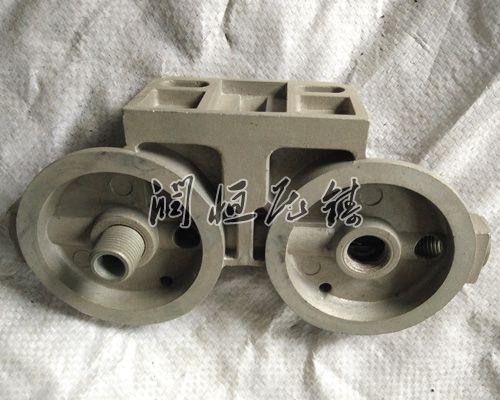
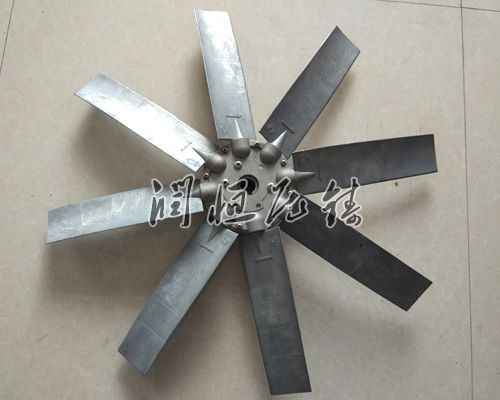
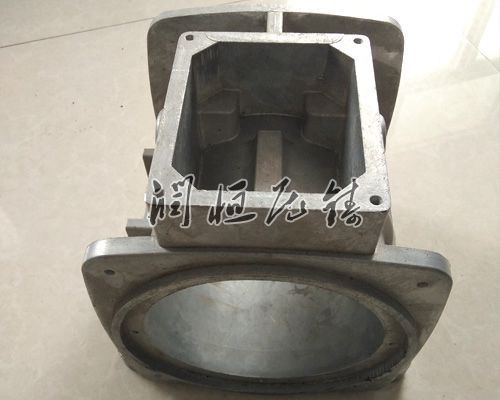
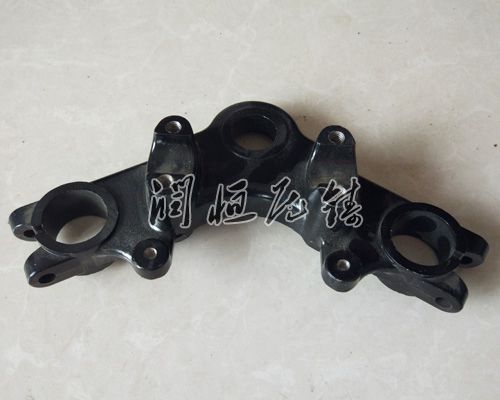
铸铝件质量对机械产品的性能有很大影响。例如,泵的叶轮,壳体以及液压件内腔的尺寸,型线的准确性和表面粗糙度,直接影响泵和液压系统的工作速率,能量消耗和气蚀的发展等,内燃机缸体,缸盖,缸套,活塞环,排气管等铸铝件的强度和不怕激冷激热性,直接影响发动机的工作寿命。
铸铝件的铸造一般都是选择金属熔点相对适中的,比如铝、锌等为原材料,通过加工设备铸造成各样形状的产品,应用在不同,由于铸造过程繁多,工艺复杂,也是造成铸铝件破损的主要原因。一些生产厂家主要的检测力度**是对每道工序的铸铝件的程度进行检测,不过这也成了生产工艺上的一大难点。
砂型铸造时,对于尺寸过大而无适用砂箱的铸件以及对于不止一个面有较复杂腔室的铸件,采用组型和组芯造型的方法能取得好的效果。组芯造型时,应把握好以下四方面,砂芯放置的稳定性;砂芯定位的准确性;组芯造型的可操作性;组芯与其他工艺要素的互容性。组型造型时,应在组型砂块外进行围砂,以防产生漏箱。
对于通身壁厚较薄的环形或框形铸件,当浇注系统设置在铸件中间部位时,直浇口与横浇道圈之间的浇道好做成折线形式,以防收缩时产生拉应力使铸件产生变形与裂纹。对于铸铝件中局部很厚的部位,在其上设置冒口要慎重,以防在原有热节的基础上再形成工艺热节,在局部很厚的部位,配用冷铁的效果往往要好于单用冒口的效果。