1、对于 铝铸件 中局部很厚的部位,在其上设置冒口要慎重,以防在原有热节的基础上再形成工艺热节,在局部很厚的部位,配用冷铁的效果往往要好于单用冒口的效果。 2、对于
锌铝合金压铸件 胀砂不仅使铝铸件成为肥头大耳,精度降低,增加机械加工的工时,甚至使铝铸件形状、尺寸和重量不合格,而且容易造成冒口补缩不够,使铝铸件产生缩孔。 造成型
汽车水泵铸铝件 胀砂不仅使铝铸件成为肥头大耳,精度降低,增加机械加工的工时,甚至使铝铸件形状、尺寸和重量不合格,而且容易造成冒口补缩不够,使铝铸件产生缩孔。 造成型
胀砂不仅使铝铸件成为肥头大耳, 压铸铝散热器 精度降低,增加机械加工的工时,甚至使铝铸件形状、尺寸和重量不合格,而且容易造成冒口补缩不够,使铝铸件产生缩孔。 造成型壁
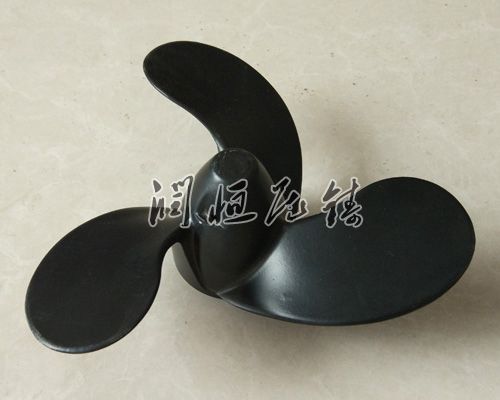
压铸螺旋桨 胀砂不仅使铝铸件成为肥头大耳,精度降低,增加机械加工的工时,甚至使铝铸件形状、尺寸和重量不合格,而且容易造成冒口补缩不够,使铝铸件产生缩孔。 造成型壁移
压铸铝件 精炼除气质量不良产生的气孔 当铝合金凝固时,便有大量的氢析出以气泡的形态存在于铝铸件中。 减少铝液中的含气量,防止大量的气体在铝合金凝固时析出而产生气孔,这
铝压铸件 铝合金同其它材料一样,在凝固时产生收缩,铝合金的浇铸温度愈高,这种收缩愈大,单一的因体积收缩产生的气孔是存在于合金凝固部位,呈不规则形状,严重时呈网状。往
1、 铝压铸件 精炼除气质量不良产生的气孔 当铝合金凝固时,便有大量的氢析出以气泡的形态存在于铝铸件中。 减少铝液中的含气量,防止大量的气体在铝合金凝固时析出而产生气孔