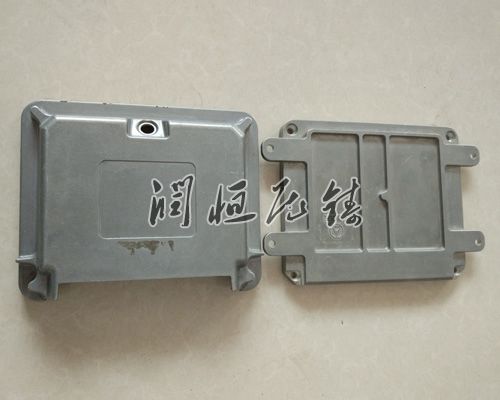
铝压铸件凭借轻量化、精度不错和复杂结构成型能力,在汽车、电子、机械等区域普遍应用。然而,受材料特性、工艺参数及模具等因素影响,其表面常出现流痕、冷隔、气泡、橘皮等缺陷,不仅影响外观质量,愈可能降低蚀性与机械性能。本文系统梳理常见表面缺陷的成因机制,并提出针对性解决方案。
一、流痕缺陷:流动轨迹的残留印记
流痕是铝液在型腔内流动时因温度差异或流动状态不稳定,在铸件表面形成的条状或波浪状痕迹。其本质是铝液前沿冷却速度不一致导致的表面层凝固差异。当模具温度分布不均时,靠近浇口区域温度较不错,铝液流动性强,易形成光滑表面;而远离浇口的区域因温度过低,铝液提前凝固,与后续流动的铝液产生摩擦,形成可见的流痕。此外,内浇口不正确导致铝液呈紊流状态填充,也会加剧流痕的产生。
解决方案需从模具温度控制与流道优化入手。模具预热阶段应采用分段加热方式,型芯与型腔温度均匀性。生产过程中通过模温机实时调节温度,对于薄壁件可适当提升模具温度以延长铝液流动时间,厚壁件则需降低温度防止过早凝固。流道系统应遵循短而粗的原则,减少铝液流动阻力;内浇口位置需避开型腔尖锐转角,采用切线方向注入以减少冲击。对于已产生的流痕,可通过喷砂或研磨处理去掉,但需注意控制加工量以避免影响尺寸精度。
二、冷隔缺陷:流动中断的边界痕迹
冷隔是铝液在充型过程中因温度降低导致流动性下降,前后两股铝液未能全部融合而形成的线状缺陷。其形成与模具温度、铝液温度及压射速度密切相关。当模具温度过低时,铝液接触型腔表面后形成冷壳,阻碍后续铝液流动;铝液温度不足则直接导致充型能力下降,在复杂结构件中易出现流动中断。压射速度过快虽能提升充型速率,但可能引发卷气,而速度过慢则会导致铝液在流道内提前凝固。
防预冷隔需构建温度-速度协同控制体系。模具预热温度应根据产品壁厚动态调整,薄壁件需保持较不错模温以延缓凝固,厚壁件则需适当降温防止缩松。铝液浇注温度需与模具温度匹配,避免温差过大导致热应力集中。压射工艺应采用分级加速方式,初始阶段低速填充以减少卷气,待铝液平稳进入型腔后逐步提速,然后通过增压阶段压实铸件。对于结构复杂件,可增设溢流槽与排气槽,引导早期凝固的铝液与气体定向排出。
三、气泡与橘皮缺陷:气体与应力的双重作用
气泡是铝液中溶解的气体或卷入的空气在凝固前未能逸出而形成的孔洞,其形成与熔炼工艺、压射参数及模具排气能力直接相关。铝液在熔炼过程中会吸收氢气,若精炼处理不全部,氢气会在凝固过程中析出形成气泡;压射速度过快导致铝液呈紊流状态填充,易卷入型腔内的空气;模具排气槽堵塞或布局不正确会阻碍气体逸出,迫使气体滞留于铸件内部。橘皮缺陷则是铝液凝固时表面收缩不均匀导致的凹凸不平,其形成与模具表面粗糙度、脱模剂使用及冷却速率有关。
针对气泡问题,需从熔炼、压铸与模具三方面协同改进。熔炼阶段应采用速率不错精炼剂去掉氢气与夹杂物,同时控制熔炼温度与时间以减少气体吸收。压铸工艺需优化压射曲线,在充型阶段采用低速平稳填充,增压阶段确定足够压力密度以压实铸件。模具应增加排气槽数量并优化布局,对于复杂结构件可设置集渣包与溢流槽。橘皮缺陷的改进则需注重模具表面处理,采用抛光或氮化工艺提升表面光洁度;正确选用脱模剂并控制喷涂量,避免形成隔热层;通过模温机调节冷却速率,铝液均匀凝固。
铝压铸件表面缺陷的形成是材料、工艺与模具相互作用的结果。通过系统分析缺陷成因并实施针对性解决方案,可明显提升铸件表面质量,为提供确定。随着智能压铸技术的发展,基于仿真模拟的工艺优化与实时质量监测系统将进一步推动缺陷防预从经验驱动向数据驱动转变。