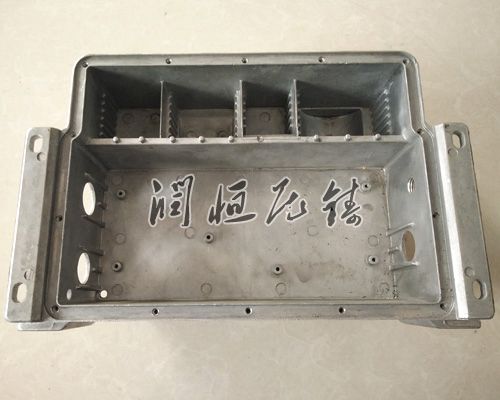
锌合金压铸件作为细致区域的重要部件,其表面黑斑问题长期困扰着行业生产。这种不规则的深色斑痕不仅影响产品外观,愈可能降低蚀性与机械性能。通过系统性分析发现,黑斑的形成是材料特性、工艺缺陷、环境因素共同作用的结果,需从多维度揭示其形成机理。
一、材料特性与杂质污染的双重作用
锌合金的化学活泼性是其黑斑形成的内在根源。作为两性金属,锌在常温下即可与空气中的水分、二氧化碳反应生成碳酸锌薄膜,而在潮湿环境中,这种反应会加速进行。当压铸件表面存在微观孔隙时,水分渗入孔隙内部形成电解液,与锌基体构成微电池,引发电化学腐蚀。这种腐蚀过程会优先在杂质聚集区域发生,形成深色腐蚀产物。
压铸过程中混入的杂质是黑斑形成的催化剂。脱模剂中的石蜡成分在高温下分解产生的碳黑颗粒,切削液中的硫化物添加剂,以及模具型腔残留的铜、铁等金属微粒,都会在铸件表面形成异质结点。这些结点成为腐蚀的起始点,随着氧化反应的持续进行,逐渐扩展为可见的黑斑。实验数据显示,未经过净化处理的铝合金液中,铁含量每增加量,铸件表面黑斑发生率明显提升。
二、工艺缺陷导致的微观结构劣化
压铸工艺参数控制不当会直接引发黑斑缺陷。当压射速度过低时,铝液填充型腔时易产生卷气现象,气体在铸件内部形成孤立的气孔。这些气孔在后续热处理过程中会膨胀破裂,暴露出新鲜的金属表面,成为氧化腐蚀的通道。反之,若压射压力不足,铸件致密度下降,毛细孔隙增多,为腐蚀介质渗透提供了愈多路径。
模具温度管理失衡是黑斑形成的另一关键因素。模具型腔温度过高会导致脱模剂中的(以实际报告为主)成分烧结,在型腔表面形成积碳层。这种积碳层不仅会污染铸件表面,其含有的硫、氯等元素还会加速锌合金的腐蚀进程。而模具温度过低则会造成铝液过早凝固,导致脱模剂无法均匀铺展,局部区域脱模剂浓度过高,形成腐蚀性微环境。
三、后处理工序的氧化催化效应
机加工后的清洗环节是黑斑形成的高危阶段。部分企业为降低成本,采用强碱性清洗剂或含氯溶剂,这类化学物质会破坏锌合金表面的钝化膜,使基体直接暴露于腐蚀环境中。愈严重的是,清洗后若未进行全部干燥,残留的水分会与清洗剂中的盐分形成电解液,引发严重的点蚀现象。某压铸企业的案例显示,改用中性清洗剂并增加热风干燥工序后,铸件黑斑发生率大幅下降。
表面处理工艺选择不当也会加剧黑斑问题。守旧喷丸处理虽能去掉表面氧化皮,但弹丸撞击会在铸件表面产生加工硬化层,该层晶格畸变严重,不易腐蚀性下降。若喷丸介质中含有铁屑等杂质,还会在铸件表面嵌入异质颗粒,形成新的腐蚀源。而阳氧化处理若工艺参数控制失误,会导致氧化膜厚度不均,薄区成为腐蚀的突破口。
四、仓储环境与包装材料的协同作用
仓储环境的温湿度控制是黑斑防控的然后防线。当环境相对湿度超过值时,锌合金表面会形成肉眼不可见的水膜,为电化学腐蚀提供需要条件。实验表明,在温度下,湿度每增加量,铸件腐蚀速率会明显提升。此外,包装材料的选择也重要,含硫的纸质包装箱会释放腐蚀性气体,而未做(以实际报告为主)处理的木托盘则可能吸收环境水分后释放到铸件表面。
运输过程中的振动与碰撞虽不会直接导致黑斑,但会破坏铸件表面已形成的钝化膜,使新鲜金属暴露于腐蚀环境中。特别是对于薄壁结构件,微小变形产生的内应力会降低晶界结合力,加速腐蚀介质渗透。因此,采用防震包装与限制堆放高度是运输环节的重要防控措施。
锌合金压铸件黑斑的形成是材料、工艺、环境多因素耦合作用的结果。要全部解决这一问题,需建立从合金熔炼到成品仓储的全流程控制体系:优化脱模剂多个地区以减少积碳,严格控制压铸工艺参数铸件致密性,选用中性清洗剂并干燥工序,实施温湿度分区控制的仓储管理,以及采用气相防锈包装材料。通过这种系统性防控策略,可明显降低黑斑缺陷率,提升压铸件的综合性能。