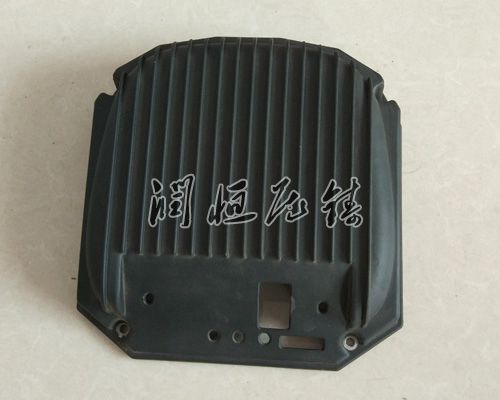
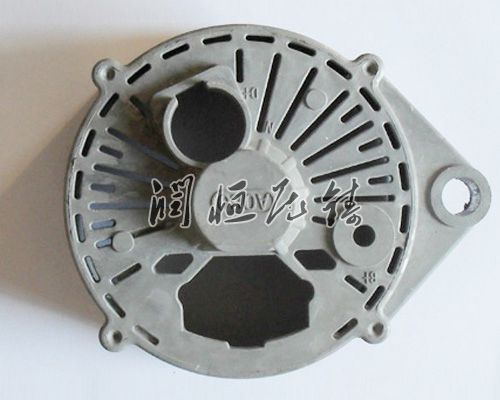
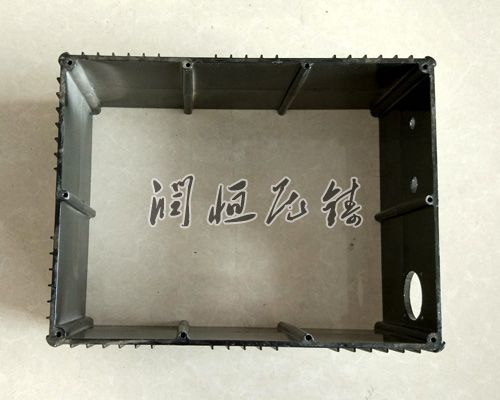
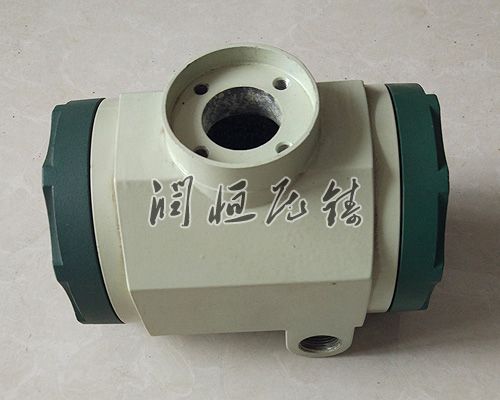
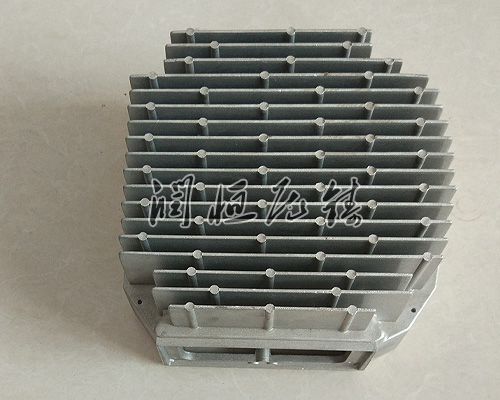
压铸件生产工艺要求是一个复杂而细致的系统,涵盖了从原材料选择、模具、压铸工艺参数设定到后期处理等多个环节。这些要求旨在压铸件具有质量不错、精度不错和的性能。以下是对压铸件生产工艺要求的详细探讨。
一、原材料选择
压铸件的原材料主要选择铝合金、锌合金、镁合金等。这些合金材料具有的流动性、低熔点、和的不易腐蚀性,适合压铸工艺。在选择原材料时,需要考虑合金的化学成分、物理性能和机械性能,以确定其达到压铸件的使用要求。
二、模具
模具是压铸工艺中的关键部件,其直接影响到压铸件的质量和生产速率。模具需要考虑以下因素:
模具材料:模具材料需要具有的热强度、热硬度和性,以承受高温高压下的金属液冲击和摩擦。常用的模具材料包括热作模具钢等。
模具结构:模具结构应正确,金属液能够顺利充填型腔,并在凝固过程中保持稳定的压力。模具的流道、浇口和排气系统需要细心,以避免产生缺陷。
模具精度:模具的精度直接影响压铸件的尺寸精度和表面质量。因此,模具的和需要精度不错的设备和工艺来确定。
三、压铸工艺参数设定
压铸工艺参数是控制压铸件质量的关键因素,包括压铸机的类型、注入速度、注入压力、注入时间、针头尺寸和位置以及润滑剂种类和使用方法等。
压铸机类型:根据压铸件的尺寸、形状和复杂程度选择适当的压铸机类型,如冷室压铸机或热室压铸机。
注入速度和压力:注入速度和压力直接影响金属液的充填效果和压铸件的内部质量。注入速度过快可能导致气体卷入和缺陷产生,而注入压力不足则可能导致金属液充填不满。
注入时间:注入时间需要准确控制,以确定金属液在模具型腔中充足凝固。
针头尺寸和位置:针头的尺寸和位置需要根据压铸件的形状和尺寸来确定,以金属液能够顺利进入模具型腔。
润滑剂:润滑剂的使用可以减少金属液与模具之间的摩擦,提升压铸件的表面质量。
四、压铸过程控制
在压铸过程中,需要严格控制温度、压力和时间等参数,以确定压铸件的内部质量和外观质量。同时,还需要对压铸机进行定期维护和保养,以其稳定运行。
五、后期处理
压铸件生产完成后,还需要进行后期处理,包括去掉毛刺、打磨、喷漆、电镀等步骤。这些步骤旨在提升压铸件的表面质量和美观度,同时增强其蚀性和使用寿命。
六、质量控制与检验
在压铸件生产过程中,需要进行严格的质量控制与检验。这包括对原材料、模具、压铸工艺参数和压铸件本身的检验。通过质量控制与检验,可以及时发现和纠正生产过程中的问题,确定压铸件的质量符合要求。
综上所述,压铸件生产工艺要求涵盖了多个方面,需要综合考虑原材料选择、模具、压铸工艺参数设定、压铸过程控制、后期处理以及质量控制与检验等多个环节。只有严格遵循这些要求,才能生产出质量不错、精度不错的压铸件,达到使用需求。