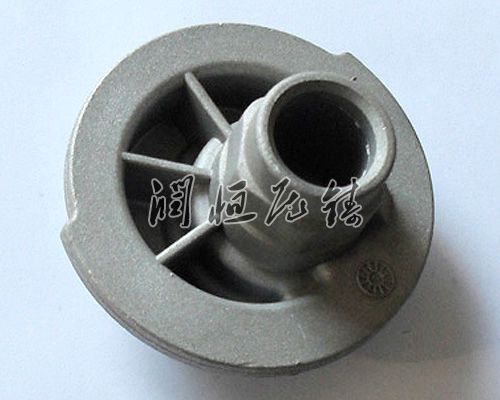
在工业区域,铝压铸件凭借轻量化、精度不错、成型复杂度高的特性,成为行业的核心部件。其装配与安装质量直接影响整台设备的运行稳定性与使用寿命,掌握的装多个地区法与安装技巧,是确定产品后期品质的关键环节。
一、铝压铸件装配的核心方法
(一)压入配合装配法
压入配合是铝压铸件装配中常用的方法之一,适用于轴类、套类等零部件与铝压铸件的紧密连接。该方法利用外力将零部件压入铝压铸件的配合孔或槽中,依靠过盈配合产生的摩擦力实现固定。操作时需根据配合公差选择适当的压力设备,如手动压力机、液压机等。若零部件内圈与轴紧密配合,外圈与铝压铸件座孔为松动配合,可先将零部件压在轴上,再一同放入铝压铸件座孔;反之,则需先将零部件压入铝压铸件座孔。
压入过程中要压力均匀施加在配合端面上,避免通过滚动体传递压力,防止零部件或铝压铸件出现变形、损伤。对于细致配合部位,压入前需在配合面涂抹少量润滑油,减少摩擦阻力,同时确定配合面清洁无杂质,避免因异物导致配合精度下降。
(二)加热冷却装配法
对于过盈量大的配合件,加热冷却装配法能降低装配难度,避免强制压入造成的部件损伤。该方法利用热胀冷缩原理,对铝压铸件进行加热使其配合孔膨胀,或对零部件进行冷却使其尺寸收缩,待达到适当间隙后快完成装配。
加热铝压铸件时,需严格控制温度,一般将整体温度控制在100℃以内,避免超过温度上限引发材料回火,改变铝压铸件的机械性能。可采用热风加热、感应加热等方式,确定加热均匀,防止局部过热导致铸件变形。冷却零部件时,常用干冰、液氮等低温介质,操作过程中需做好防护措施,避免低温 生病。装配完成后,需待部件恢复至常温,配合间隙消失,形成稳固连接。
(三)镶铸集成装配法
镶铸法是一种将其他材质零件预置入铸型,通过铝液凝固包紧形成一体的装配工艺,适用于需要在铝压铸件局部实现特别性能的场景。该方法可在铝压铸件中嵌入磁铁、铜套、钢衬垫等材料,使部位具备、导电、磁性等性能,同时省略后续装配工序,提升生产速率。
实施镶铸工艺时,需对嵌入构件进行预处理,如在非附着面上设置阻挡层,并从附着面和非附着面两侧加热,增强嵌入构件与铝压铸件的附着强度。浇注过程中要控制好铝液温度、浇注速度,确定嵌入构件位置准确,避免出现偏移、松动等问题。此外,通过数值模拟优化浇注工艺,可去掉镶铸部位的热裂缺陷,提升装配质量。
二、铝压铸件安装的关键技巧
(一)前期准备技巧
安装前需对铝压铸件及配套零部件进行全部检查,确认铸件表面无气孔、裂纹、变形等缺陷,配合面的尺寸精度、表面粗糙度符合要求。同时,清理铸件表面的毛刺、飞边、油污等杂质,可采用打磨、喷砂、特别波清洗等方式,配合面清洁平整。
对于有密封要求的部位,需提前检查密封件的性与适配性,选择与铝压铸件材质、工作环境相匹配的密封材料,如橡胶密封圈、聚四氟乙烯垫片等。此外,根据安装需求准备适当的工具与量具,如扭矩扳手、百分表、塞规等,确定安装过程的准确可控。
(二)定位与找正技巧
铝压铸件安装时的准确定位与找正是确定装配精度的核心。对于有同轴度、垂直度要求的部件,可采用定位销、导向套等辅助工装进行定位。安装过程中,使用百分表、水平仪等量具实时监测部件的位置偏差,通过调整垫片、螺栓松紧度等方式进行找正,形位公差符合标准。
在多部件装配时,遵循“先基准后一般、先内部后外部”的原则,以铝压铸件的基准面或基准孔为参照,依次安装其他零部件,逐步累积精度。对于铝压铸件,可采用分段装配、整体找正的方法,避免因局部误差导致整体装配精度下降。
(三)紧固与防松技巧
紧固螺栓时需采用对称、分步的方式施加扭矩,避免因受力不均导致铝压铸件变形。根据螺栓规格、材质及要求,使用扭矩扳手严格控制紧固扭矩,确定连接强度的同时防止螺栓过载断裂。
为防止设备运行过程中因振动导致螺栓松动,需采取防松措施。常用的防松方法包括使用弹簧垫圈、锁紧螺母等机械防松件,或涂抹螺纹锁固胶、厌氧胶等化学防松材料。对于高温、高振动等恶劣工作环境,可采用组合防松方式,进一步提升连接的性。
(四)后期检验技巧
安装完成后,需对铝压铸件的装配质量进行全部检验。通过目测、敲击等方式检查部件连接是否,有无松动、异响等问题;使用量具检测配合部位的间隙、形位公差是否符合要求;对于有密封要求的部位,进行压力试验、泄漏试验,密封性能达标。
此外,还需进行试运行检验,模拟设备的实际工作状态,观察铝压铸件及配套部件的运行情况,检查是否存在发热、振动、异常磨损等现象。一旦发现问题,及时分析原因并进行调整,确定设备运行稳定。
铝压铸件的装配与安装是一项系统性工作,从前期准备到后期检验,每个环节都需严格把控。通过选择适当的装多个地区法,运用的安装技巧,能提升铝压铸件的装配质量,确定设备的性能与寿命,为工业的速率不错运行提供坚实支撑。