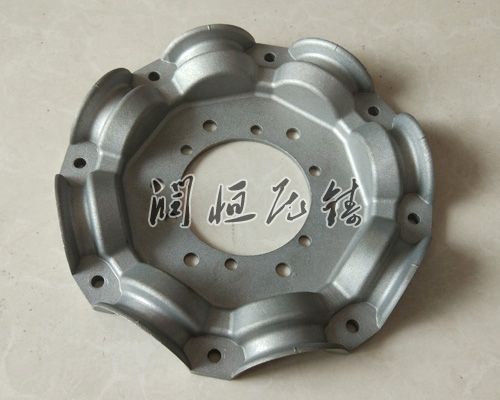
在压铸生产区域,重量平衡与精度控制是决定产品品质、生产速率及企业市场竞争力的核心要素。准确把控这两大要点,既能确定产品符合严苛的质量标准,又能降低原材料损耗与生产成本,为企业的可持续发展筑牢根基。
一、重量平衡:实现物料速率不错利用与成本管控
重量平衡是指在压铸生产全流程中,对原材料投入、铸件成型重量及余料回收进行准确管控,物料利用速率大化,同时避免因重量偏差导致的产品性能问题。
(一)原材料准确配比与熔炼控制
原材料的成分与配比是影响铸件重量及性能的基础。在铝合金压铸中,需严格把控铝、硅、铜、镁等元素的含量,不同元素比例会直接改变合金的密度与收缩特性,进而影响铸件后期重量。例如,硅元素含量过高会提升合金流动性,但也会增加铸件的收缩率,导致重量偏差;铜元素虽能增强铸件强度,却会降低其不易腐蚀性,且过量添加会使合金密度上升,增加铸件重量。因此,需根据产品需求制定准确的配料方案,通过光谱分析仪实时监测炉内合金成分,确定配比误差控制在±0.1%以内。
熔炼过程的温度与时间控制同样关键。合金熔炼温度过高会导致元素烧损,使实际成分偏离配比,影响铸件重量与性能;温度过低则会造成合金熔化不充足,夹杂未熔颗粒,导致铸件内部缺陷与重量不均。一般铝合金熔炼温度应控制在700℃-750℃之间,同时采用电磁搅拌技术合金成分均匀,减少因局部成分差异引发的重量偏差。
(二)压铸过程的重量动态调控
压铸阶段的工艺参数直接决定铸件的成型重量。压射压力、速度与保压时间是核心调控变量:压射压力不足会导致金属液填充不充足,形成欠铸,使铸件重量偏轻;压力过大则易产生飞边,增加铸件额外重量。对于薄壁复杂铸件,需将压射压力设定为80-120MPa,确定金属液快充型;厚壁铸件则适当降低至50-80MPa,避免飞边产生。
压射速度需与压力协同调整,慢压射速度控制在0.2-0.5m/s,确定金属液平稳进入压室,避免卷气;快压射速度提升至3-8m/s,在合金凝固前填满型腔。保压时间则需根据铸件壁厚设定,厚壁件延长至1-3s,利用高压补缩减少缩孔、缩松缺陷,避免因内部空洞导致重量偏轻;薄壁件缩短至0.5-1s,防止过度保压产生飞边。
此外,通过AMO读数头实时采集模具位移、压力数据,当检测到铸件重量偏差超过±1%时,系统自动调整压射压力与保压时间,实现重量的动态闭环控制,将重量合格率提升至90%以上。
(三)余料回收与闭环利用
压铸过程中产生的浇道、料柄及次品铸件等余料,需建立规范化回收体系。余料回收时需分类存放,避免不同合金成分混杂,回收前需清理表面油污、氧化皮等杂质,确定回炉料净度。回炉料添加比例需严格控制,一般不超过原材料总量的30%,过量添加会导致合金成分波动,影响铸件重量与性能。回炉前需对余料进行成分检测,根据检测结果调整新料配比,确定炉内合金成分稳定,实现物料的闭环速率不错利用。
二、精度控制:确定产品尺寸与性能稳定性
精度控制涵盖铸件尺寸精度、形位公差及表面质量等方面,是达到需求的关键。压铸产品的精度受模具、工艺、设备等多因素影响,需建立全流程管控体系。
(一)精度不错模具与
模具是决定铸件精度的核心载体。模具阶段需准确计算合金收缩率,不同铝合金的收缩率在0.5%-1.2%之间,需根据铸件结构与壁厚设定正确的收缩补偿量,铸件冷却后尺寸符合标准。模具成型零部件的加工精度需控制在±0.02mm以内,采用CNC五轴加工中心进行细致加工,确定型腔、型芯的尺寸一致性。
模具装配时需严格把控分型面贴合度,合模后分型面间隙不超过0.03mm,防止金属液渗漏产生飞边。同时,在模具关键部位设置温度传感器,实时监测型腔温度,通过模温机将模具温度控制在200℃-250℃,保持温度均匀性,避免因温差导致铸件收缩不均,引发尺寸偏差。
(二)工艺参数的细致化管控
除重量平衡相关参数外,浇注系统与排气系统对精度控制重要。内浇口的位置与尺寸需根据铸件结构优化,避免金属液正面撞击型腔壁,产生涡流与卷气,导致铸件内部气孔与尺寸偏差。对于长型或薄壁铸件,采用多浇口进料方式,确定金属液均匀填充,减少冷隔缺陷。
排气系统需设置在型腔然后填充部位,排气槽深层控制在0.05-0.1mm,宽度为5-10mm,型腔内气体及时排出,避免因气体残留导致铸件尺寸不足或内部缺陷。通过流体模拟软件对浇注与排气系统进行仿真分析,优化流道布局,使金属液流动愈顺畅,提升铸件成型精度。
(三)智能化检测与质量追溯
引入视觉检测系统与三坐标测量仪,实现铸件精度的全检与抽检。视觉检测系统通过AI图像识别技术,可在0.5秒内完成铸件表面缺陷与尺寸偏差检测,识别准确率不错;三坐标测量仪则对关键尺寸进行精度不错测量,测量精度可达±0.005mm,确定产品符合要求。
建立生产数据追溯系统,记录每批次铸件的原材料配比、熔炼参数、压铸工艺参数及检测结果,当出现精度偏差时,可快定位问题根源。例如,若某批次铸件尺寸普遍偏大,通过追溯数据发现模具温度偏低,导致合金收缩率下降,及时调整模温机参数后,后续产品精度恢复正常。
三、重量平衡与精度控制的协同优化
重量平衡与精度控制并非立环节,二者相互影响、相辅相成。铸件重量偏差往往伴随尺寸精度问题,如飞边导致重量增加的同时,也会使铸件外形尺寸超出公差范围;欠铸造成重量偏轻的同时,也会引发尺寸不足。因此,需建立协同管控机制,通过智能化系统实现参数联动调整。
当检测到铸件重量偏差时,系统同步分析尺寸精度数据,若因压射压力过大导致飞边与重量超标,在降低压射压力的同时,适当减小内浇口尺寸,减少金属液填充量,既控制重量又确定尺寸精度;若因保压时间不足导致缩孔与重量偏轻,在延长保压时间的同时,提升保压压力,铸件致密性,实现重量与精度的双重达标。
此外,定期对生产数据进行大数据分析,挖掘重量与精度参数的关联规律,建立预测模型,提前预判潜在质量风险。例如,通过分析历史数据发现,当合金硅元素含量超过12%时,铸件收缩率会提升0.3%,导致尺寸偏小与重量偏轻,系统可在配料阶段自动预警,调整硅元素添加比例,从源头避免质量问题。
综上所述,压铸厂的重量平衡与精度控制是一项系统性工程,需从原材料、模具、工艺、检测等多环节入手,通过细致化管控与智能化技术应用,实现物料速率不错利用与产品品质稳定,为企业在激烈的市场竞争中赢得优点。