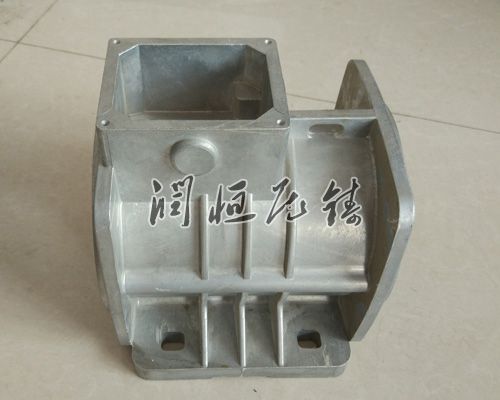
在压铸生产中,分型面与浇道布局是决定铸件质量、生产速率及模具寿命的核心环节。正确的方案,不仅能减少气孔、缩孔、冷隔等铸造缺陷,还能,提升企业的市场竞争力。
一、分型面的优化策略
分型面是压铸模动模与定模的接合面,其选择直接影响模具结构复杂度、铸件脱模难度及精度确定。
遵循核心原则,平衡多重需求分型面需兼顾多方面因素,主要原则是确定铸件精度与外观质量。对于有同轴度、垂直度等精度不错要求的部位,应尽量将其置于同一模腔侧,避免因分型面分割导致的尺寸偏差。如套管类零件,若将同轴度要求高的孔型芯整合在动模内,可避免脱模时的变形风险。同时,分型面应选在铸件大投影截面处,铸件顺利脱模,且力求简单易加工,选择择择平面或直线型分型面,减少曲线分型带来的加工难度与成本。
简化模具结构,提升生产速率正确的分型面布局能简化模具结构,降低生产故障概率。带有侧孔或侧凹凸的铸件,应尽量将侧抽芯机构设置在动模一侧,避免在定模设置抽芯导致的复杂顺序分型脱模机构。例如,阀体类复杂铸件采用水平分型面,可减少抽芯机构数量,降低模具加工难度与干涉风险。此外,分型面需确定开模时铸件留在动模,便于后续顶出机构作业,避免铸件滞留定模导致的生产停滞。
适配浇注与排溢系统,优化成型效果分型面位置需与浇注、排溢系统协同,通常将其设置在金属液流的终端,便于溢流槽与排气槽布置,及时排出型腔内气体与冷污金属液。如汽车缸盖类零件,将分型面在散热片底部,既能确定铸件顺利脱模,又能在分型面处正确设置排气槽,减少气孔缺陷。
二、浇道布局的优化策略
浇道是金属液充填型腔的通道,其直接影响金属液流动状态、压力传递及凝固补缩效果。
准确控制流动状态,减少铸造缺陷浇道需确定金属液流动平稳,避免涡流与卷气。横浇道截面积应从直浇道到内浇口逐渐缩小,转弯处采用圆弧过渡,减少流动阻力。例如,扇形横浇道通过收敛式截面,可维持金属液流速稳定,适用于多数平板状或复杂铸件。同时,内浇口位置需根据铸件结构正确选择,对于长型件或薄壁件,采用多浇口进料,避免金属液长距离流动导致的冷隔缺陷,型腔均匀充填。
优化热平衡与凝固顺序,提升铸件致密性浇道系统需兼顾热平衡,避免局部过热或冷却过快。主浇道厚度通常为铸件壁厚的1.2-1.5倍,通过分支浇道布局形成正确温度梯度,去掉热节缺陷。在铸件厚壁区域,应将内浇口靠近设置,利用浇口的增压补缩作用,减少缩孔、缩松缺陷。如铝合金后端盖铸件,将内浇道布置在厚壁悬置孔区域,结合局部挤压工艺,可去掉缩孔缺陷。
兼顾生产速率与成本,实现精益生产浇道需考虑材料利用率与后续加工便利性。采用一模多腔布局时,横浇道应采用对称式或反向倾斜进料方式,确定各型腔充填同步性,减少铸件质量差异。同时,内浇口厚度可适当增大,便于压力传递与凝固补缩,且随着浇道去掉技术的进步,无需过度担心后续加工难度。此外,浇道表面需确定足够光洁度(Ra值≤0.8μm),并设置1-3°拔模斜度,便于浇道余料脱出,缩短生产周期。
三、分型面与浇道布局的协同优化
分型面与浇道布局并非立,需相互协同、整体考量。分型面的选择直接决定浇道的布置空间与进料方向,而浇道布局也会影响分型面的脱模效果与排溢能力。例如,采用三板模结构时,分型面的特别可配合中心浇口,提升圆形带大孔铸件的充填质量。在实际中,可借助CAE模拟软件,对不同分型面与浇道方案进行流动、凝固模拟分析,预测缺陷产生风险,从而选择优组合方案,实现铸件质量与生产速率的双重提升。