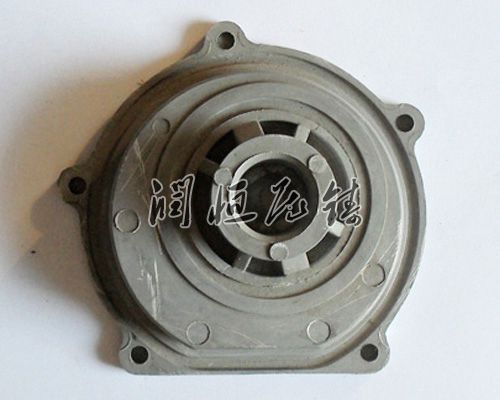
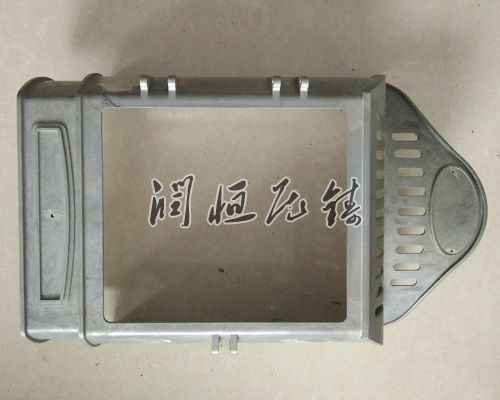
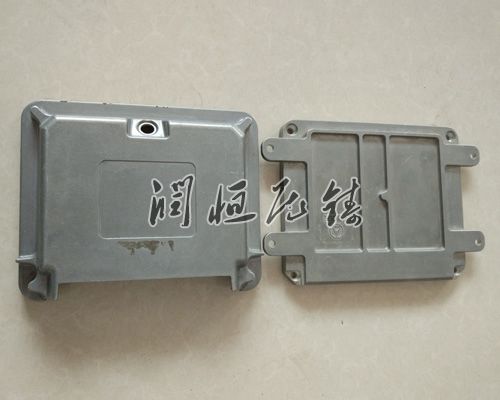
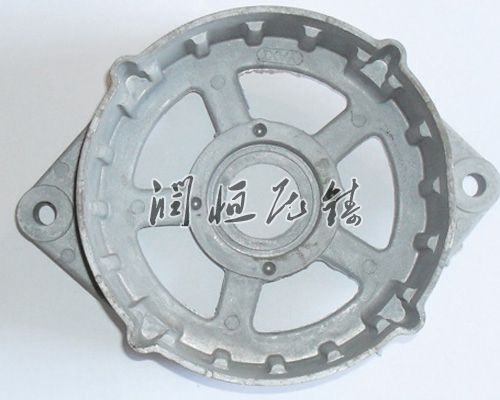
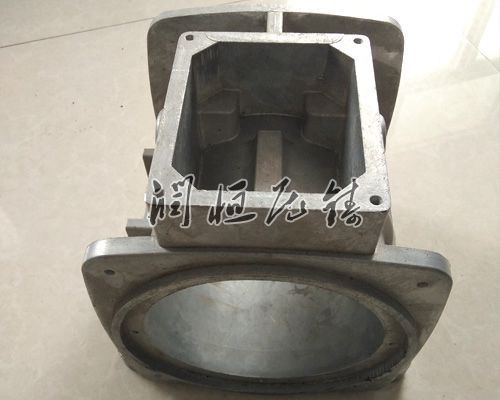
锌铝合金压铸件凭借其不错的流动性、可塑性及成本效益,在汽车、电子设备、航空航天等区域占据重要地位。其加工过程涵盖模具、熔炼、压铸成型等核心环节,后处理技术则通过表面处理、热处理及缺陷修理等手段提升产品性能。以下从加工工艺与后处理技术两方面展开详细分析。
一、加工工艺:从熔融金属到细致成型
1.模具与优化
模具是压铸工艺的灵魂,其需兼顾产品复杂度与成型速率。针对锌铝合金特性,模具需采用高导热材料以加速冷却,同时优化浇注系统与排溢结构。例如,对于带有细致纹理的汽车装饰件,模具表面需经致加工,纹理复制精度;对于薄壁电子产品外壳,模具需多级溢流槽,防止金属液回流导致的填充不足。此外,模具寿命管理重要,通过表面镀层处理可延长使用寿命,减少停机维护频率。
2.熔炼与合金配比
锌铝合金的熔炼需严格控制温度与成分。熔炼过程中,需先熔化锌,再逐步加入铝及其他合金元素,避免局部过热导致元素偏析。为提升材料性能,可添加微量铜、镁等元素:铜能提与性,镁则增强不易腐蚀性。熔炼后需通过除气处理降低含氢量,防止压铸时产生气孔。例如,采用旋转除气机通入氮气,可去掉金属液中的气体与杂质。
3.压铸成型控制
压铸是锌铝合金成型的核心环节,需通过多级压射工艺实现细致控制。首阶段采用压射(约1—2m/s)填充型腔,避免冷隔;二阶段切换至低速压射(约0.5m/s)进行补缩,减少缩松。压射压力需根据产品壁厚调整,薄壁件需愈高压力以确定填充,而厚壁件则需平衡压力与模具寿命。此外,模具温度控制同样关键,通过模温机维持温度稳定,防止因温差过大导致裂纹或变形。
二、后处理技术:从毛坯到成品
1.表面处理技术
锌铝合金压铸件的表面处理旨在提升蚀性与美观度。常见方法包括:
电镀:通过预镀镍或氰化预镀铜形成保护层,再镀铬或镍以增强性。例如,汽车发动机管件采用镀铬处理,既提升外观光泽,又降低摩擦系数。
喷涂:环氧树脂漆或聚氨酯漆可提供效果防护,适用于户外设备外壳;对于电子产品,则采用静电喷涂实现均匀涂层。
阳氧化:虽锌铝合金阳氧化效果弱于铝合金,但通过特别电解液可形成微孔氧化膜,再经密封处理提升不怕蚀性。
2.热处理工艺
热处理通过调控组织结构改进材料性能:
稳定化处理:在低温下加速亚稳定组织向稳定态转变,去掉尺寸变化风险。例如,航空零部件经处理后,尺寸稳定性明显提升。
均匀化处理:高温保温使枝晶偏析减轻,提升塑性与韧性。该工艺适用于对冲击载荷敏感的工业部件。
固溶处理:将铸件加热至共晶温度附近,使相溶解,随后快冷却形成过饱和固溶体,提升强度与不易腐蚀性。
3.缺陷修理与调整
压铸件常因收缩或顶出力不均产生变形,需通过校形工艺修理:
热校形:将变形件加热至退火温度,利用用夹具恢复尺寸,适用于复杂结构件。
冷校形:在室温下通过机械压力校正,速率不错但需控制应力,防止开裂。
此外,浸渗处理可封闭微孔缺陷,提升气密性。例如,燃油系统部件经真空浸渗后,泄漏率大幅降低。
三、技术融合与创新趋势
随着工业4.0推进,锌铝合金压铸正向智能化、绿色化转型。例如,通过数字孪生技术模拟金属液流动,优化浇注系统;采用工业机器人实现去毛刺、抛光自动化,提升速率;应用循环铝技术降低碳排放。未来,随着材料与技术的融合,锌铝合金压铸件将在装备中发挥愈大价值。