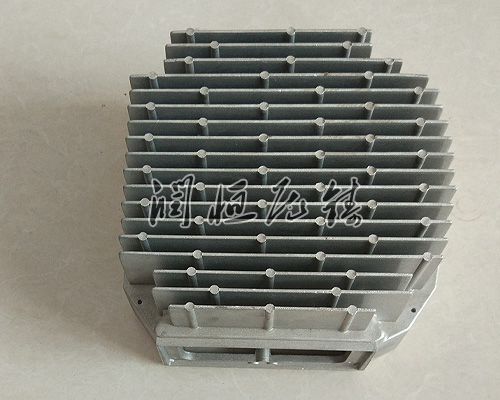
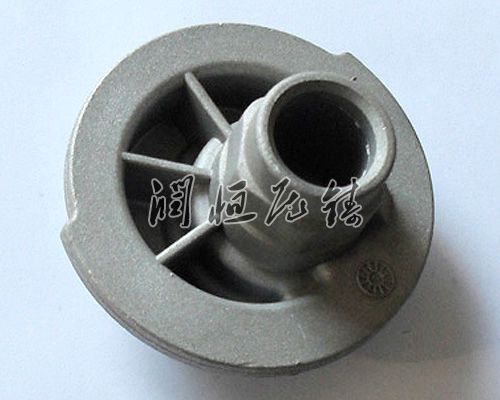
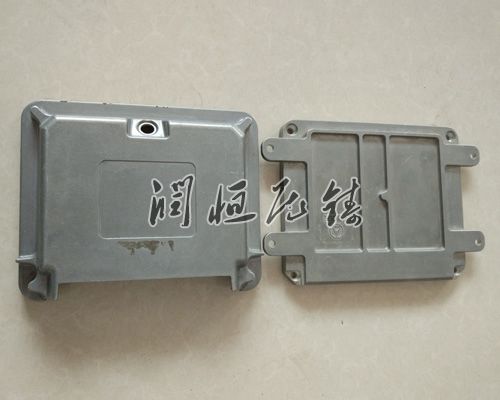
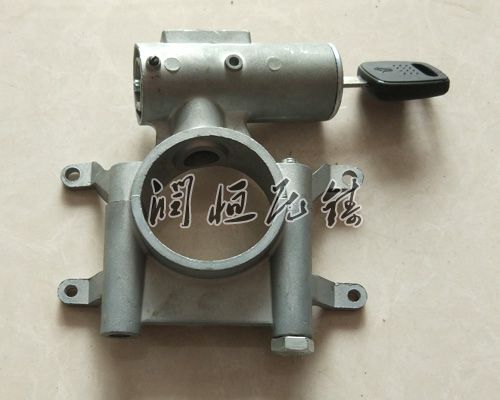
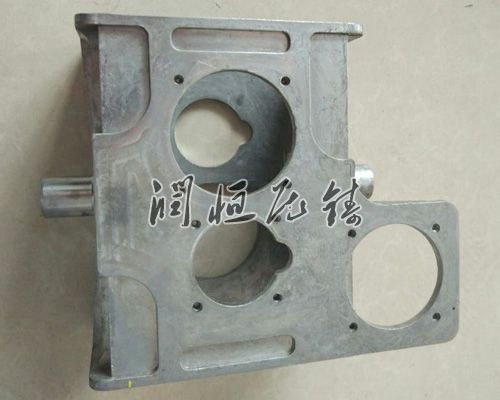
铸铝件作为现代工业中应用普遍的轻量化零部件,其与过程需兼顾结构强度、成型精度与成本控制。从概念草图到成品交付,各个环节都蕴含着材料、流体力学与机械加工的深层融合。这种跨学科的技术特性,决定了铸铝件需要遵循系统性思维,通过工艺协同实现性能与速率的平衡。
一、阶段的工程思维构建
铸铝件始于对使用场景的准确定义。师需综合评估零件的受力状态、工作环境及装配需求,例如汽车发动机支架需承受振动与热负荷,而电子设备外壳则愈注重电磁屏蔽与散热性能。基于功能需求,结构拓扑优化成为关键手段,通过模拟分析去掉冗余材料,在确定强度的同时实现轻量化。例如,采用蜂窝状增加筋替代实心结构,既能提升刚度又可减少铝液用量。
模具是连接虚拟与的桥梁。分型面选择需兼顾脱模便利性与飞边控制,流道系统则直接影响金属液的充型能力。对于复杂薄壁件,常采用多级分流锥与溢流槽组合结构,利用铝液流动的惯性引导其均匀填充型腔。排气系统的同样不容忽视,通过在型芯交汇处设置排气塞或真空阀,可排出型腔内气体,减少气孔缺陷。此外,模具材料的选择需匹配生产批量,小批量试制可采用预硬化钢,而大规模生产则需选用热作模具钢以提升性。
二、工艺的细致化控制
熔炼是铸铝件生产的源头环节,其核心在于获得成分均匀、净度高的铝液。原材料配比需根据合金类型调整,例如添加硅元素可改进流动性,而镁元素的加入则能提升强度。熔炼过程中需严格控制炉内气氛,采用氮气保护或覆盖剂隔绝氧气,防止铝液氧化生成氧化铝夹杂物。精炼工序通过旋转喷吹惰性气体或加入变质剂,进一步去掉氢气和非金属杂质,铝液符合压铸要求。
压射工艺参数的设定直接影响铸件内部质量。压射速度需与型腔复杂程度匹配,对于薄壁结构应采用充型以防止冷隔,而厚壁区域则需降低速度避免涡流卷气。增压压力的控制关乎致密度,适当的增压时机可使铝液在凝固前完成补缩,减少缩松缺陷。模具温度管理同样关键,通过循环冷却水或加热棒维持型腔表面温度稳定,既能延长模具寿命,又能优化铝液凝固顺序。
后处理工序是铸铝件性能不错化的然后关卡。去毛刺与打磨需采用柔性工具,避免损伤表面氧化膜,对于细致零件可选用冷冻喷砂或化学蚀刻工艺。热处理工艺的选择取决于合金类型,例如T6处理通过固溶淬火与人工时效,可明显提升铝合金的力学性能。表面处理则根据使用环境定制,阳氧化可增强不易腐蚀性,喷砂处理能改进涂层附着力,而微弧氧化技术则能在表面形成硬度不错陶瓷层。
三、质量管控的闭环体系
铸铝件质量控制需贯穿全生命周期。首件检验通过三坐标测量仪检测关键尺寸,利用X射线探伤仪筛查内部缺陷,确定生产稳定性。过程监控采用传感器网络实时采集熔炼温度、压射压力等参数,通过统计过程控制(SPC)分析波动规律,及时调整工艺窗口。成品检验结合破坏性试验与非破坏性检测,拉伸试验验证强度,金相分析评估晶粒度,盐雾试验测试不怕蚀性,形成多维度的质量画像。
失效分析是质量改进的重要工具。当铸件出现裂纹或渗漏时,需通过断口扫描、能谱分析等手段定位根源,可能是模具缺陷导致的应力集中,也可能是熔炼工艺波动引起的成分偏析。基于分析结果,端可优化圆角半径或增加筋布局,端则调整压射曲线或精炼时间,形成持续改进的闭环。
铸铝件的是智慧与技艺的交融。从概念阶段的工程仿真到生产现场的工艺调试,各个决策都需权衡性能、成本与速率。唯有通过跨部门协作与全流程优化,才能出既达到功能需求又具备市场竞争力的铸件,为现代工业的轻量化发展提供坚实支撑。