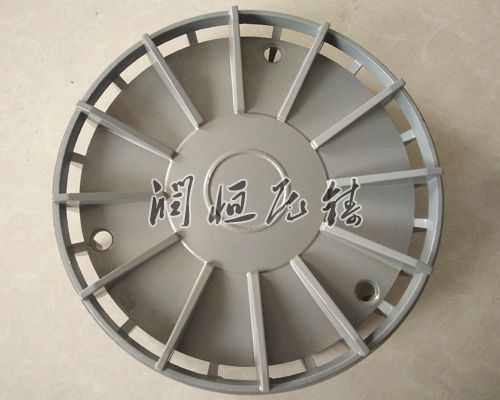
锌合金铸件的质量检测与监控是贯穿原材料验收、熔炼控制、压铸成型及后处理全流程的系统工程。通过建立多层级检测体系与动态监控机制,可识别并防预表面缺陷、内部疏松及尺寸偏差等典型问题,确定铸件达到功能与外观的双重需求。
一、原材料与熔炼过程的质量把控
原材料的净度是铸件质量的基础。锌合金锭需通过光谱分析验证主要元素含量,符合标准配比。例如,含铝量过高的合金易产生脆性相,而铜元素超标会降低流动性,增加裂纹风险。原材料表面需无油污、氧化皮或水分,否则会在熔炼过程中引入氢气,导致铸件内部气孔。验收时需检查合金锭的标识清晰度与包装性,避免混料或受潮。
熔炼工艺的控制直接影响金属液的净度与流动性。熔炉需定期清理炉底残渣,防止杂质混入金属液。熔炼温度需根据合金类型动态调整:温度过低会导致成分偏析,温度过高则加速氧化烧损。例如,某企业通过观察金属液表面光泽度判断温度适宜性——当液面呈现镜面反光且无翻滚气泡时,表明温度与净度达到佳状态。熔炼过程中需持续通入干燥氮气或氩气进行除气,减少氢含量,同时添加覆盖剂隔绝空气,防止氧化夹杂。
二、压铸成型的实时监控与缺陷防预
压铸机的参数稳定性是成型质量的关键。模具温度需通过红外测温仪实时监测,确定型腔表面温度均匀。若局部温度过低,金属液会提前凝固形成冷隔;温度过高则易导致粘模或飞边。压射速度与压力需根据铸件结构动态调整:薄壁区域需压射以防止过早凝固,厚壁区域则需降低速度避免卷气。例如,在填充复杂流道时,操作人员需通过观察排溢系统是否顺畅,判断压射参数是否正确——若溢流槽未充满金属液,表明压射速度不足;若出现飞溅,则需降低速度或优化浇注系统。
模具状态直接影响铸件表面质量。每模次脱模后需检查型腔表面是否有拉伤、积碳或粘铝现象。拉伤通常由模具磨损或润滑不足引起,需及时抛光修理;积碳则因润滑剂高温分解所致,需替换高温型润滑剂。分型面与滑块配合间隙需定期测量,间隙过大会导致飞边,过小则引发卡模。例如,某企业通过在模具关键部位粘贴感温贴片,实时监控高温区域的磨损情况,提前安排维护计划,避免因模具故障导致批量性缺陷。
三、铸件后处理的质量检验与性能验证
去毛刺与抛光是提升铸件外观的重要环节。机械去毛刺需控制打磨力度,避免过度切削导致尺寸超差;化学抛光则需根据合金类型选择酸洗多个地区,防止过腐蚀。例如,含铜量较不错的锌合金需采用弱酸性抛光液,并在低温下短时间处理,否则表面会发黑或出现麻点。抛光后需用放大镜检查表面光洁度,无划痕、橘皮或流痕。
内部缺陷的检测需结合无损探伤技术。X射线可穿透铸件识别气孔、疏松或夹杂,适用于厚壁区域;特别波则对裂纹敏感,常用于检测应力集中部位。例如,某企业通过X射线成像发现某批次铸件内部存在链状气孔,追溯至熔炼过程中除气不全部,随后优化了除气工艺参数。对于关键功能件,还需进行密封性测试或力学性能验证,确定达到使用要求。
四、质量监控体系的持续优化
建立全流程质量档案是追溯与改进的基础。每批次铸件需记录原材料批次、熔炼参数、压铸机设置及检测结果,形成可追溯的质量链。例如,当客户反馈某批次铸件出现早期失效时,可通过档案快定位问题环节——若失效件对应熔炼记录显示除气时间不足,则需增加该工序的过程控制。
引入智能化检测设备可提升监控速率。机器视觉系统可自动识别表面缺陷,如缺料、冷隔或流痕,并通过AI算法分类缺陷类型;在线尺寸测量仪可实时反馈铸件关键尺寸,超差时自动停机调整。同时,定期开展质量分析会,汇总典型缺陷案例,组织操作人员学习防预措施,形成“检测-反馈-改进”的闭环管理。
锌合金铸件的质量检测与监控需覆盖全生产周期,通过原材料把控、过程监控、后处理检验及体系优化,构建起多层次的质量防护网。企业需结合自身条件,融合守旧检测方法与智能技术,持续提升质量管控水平,为市场提供稳定的铸件产品。