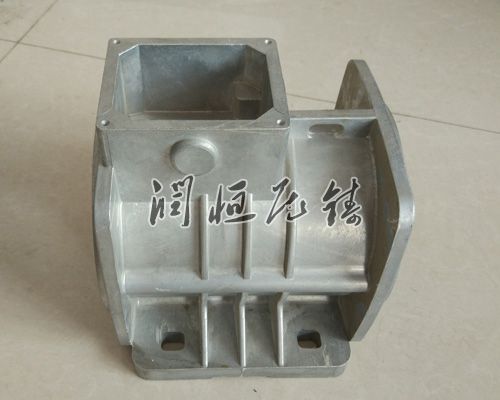
壁炉压铸件作为直面高温、温差交变工况的特别结构件,其生产管控的严谨性直接决定产品的不怕热稳定性、结构强度与长期使用稳定性,一旦出现内部组织疏松、不怕热应力开裂等缺陷,后续使用过程中易引发稳定隐患。结合此前铝铸件表面处理与基材致密性定制化匹配、压铸全流程落地管控的技术沉淀,针对壁炉压铸件的专属工况特性,建立覆盖从原料熔炼到成品交付的全链条生产管控体系,可系统性确定产品在长期高温交变环境下的服役性。
原料熔炼环节的定向性能调控是生产管控的主要关口,壁炉压铸件长期处于高温辐射与温差交变的工况下,对材质的高温强度与抗热震性能有特别要求。入厂原料阶段严格筛选适配高温工况的合口碑号,管控杂质元素的含量占比,避免不好的杂质超标引发合金高温脆性提升、热裂倾向加剧的问题。熔炼过程中配套针对性的精炼除气与变质处理工艺,充足去掉金属液内部的氢气与氧化物夹杂,同步细化合金的晶粒组织,大幅提升材质的高温力学性能与抗热疲劳能力,从源头确定基材的净度与组织均匀性,避免后续铸件在长期高温使用过程中出现局部开裂、强度快劣化的隐患。熔炼完成后开展炉前快检测,确认合金成分与组织状态全部符合壁炉压铸件的专属性能要求,才可允许金属液转入压铸成型工序。
压铸成型环节的充型与凝固管控是核心生产要求,结合壁炉压铸件的腔体结构、散热筋排布与壁厚分布特性,优化浇注系统与溢流排气系统的设计,引导金属液在型腔内平稳有序填充,避免紊流卷气引发的内部气孔、组织疏松缺陷。针对壁炉压铸件直面火焰的高温工作面,在成型阶段确定该区域的基材组织高度致密,避免内部存在连通性微孔,防止后续使用过程中高温烟气顺着微孔向外渗透,引发稳定风险。同步优化模具的冷却与温控系统,让铸件的整个凝固收缩过程均匀可控,针对厚壁与薄壁过渡的应力集中区域,设置针对性的顺序凝固补缩通道,全部去掉缩陷、缩松的隐性缺陷,同时大幅降低铸件成型后的残余内应力,避免后续在高温交变工况下出现应力释放引发的结构变形、开裂问题。试模阶段反复调校压铸工艺参数,锁定适配壁炉压铸件专属特性的稳定工艺窗口,确定各批次铸件的成型品质较高度一致。
后处理与成品检验环节的专项管控是后期稳定确定,铸件脱模后先开展梯度式去应力退火处理,缓慢释放铸件内部的残余铸造应力,进一步稳定铸件的金相组织,避免后续长期高温使用过程中出现非预期的尺寸漂移。后续机加工阶段主要确定高温工作面、装配密封面的形位精度,确定壁炉压铸件与其他配套部件装配后贴合紧密,无烟气泄漏的缝隙。
表面处理环节优先适配高温、抗热震的专属防护涂层,确定涂层在长期高温辐射下不会出现起皮、脱落的问题,持续为铸件基材提供防护。成品检验阶段除常规的外观、尺寸检测外,额外增加针对高温工作面的内部致密性专项检测,全部剔除内部存在连通性缺陷的不合格品,所有指标全部达标后才可判定为合格交付。整套壁炉压铸件生产管控与生产要求体系落地后,可系统性确定产品适配壁炉的特别高温交变工况,大幅提升产品的长期使用稳定性与服役寿命,为终端用户的使用稳定筑牢坚实的零部件防线。