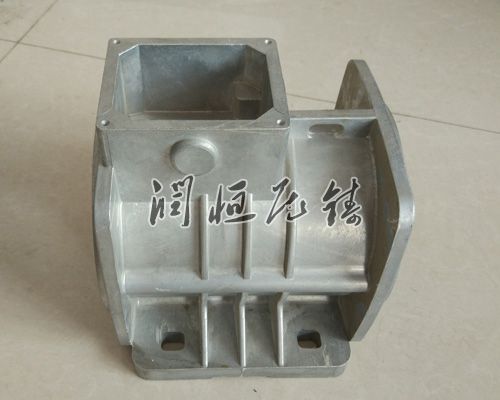
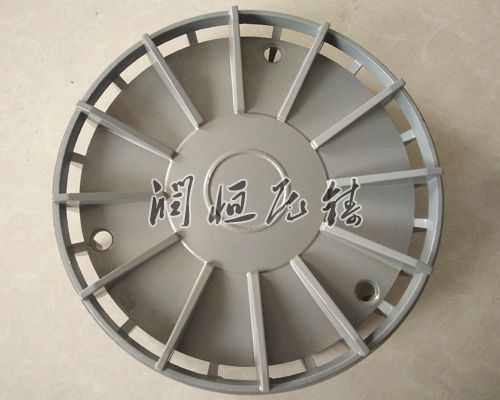
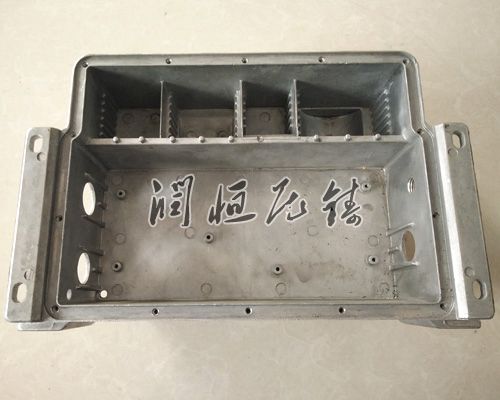
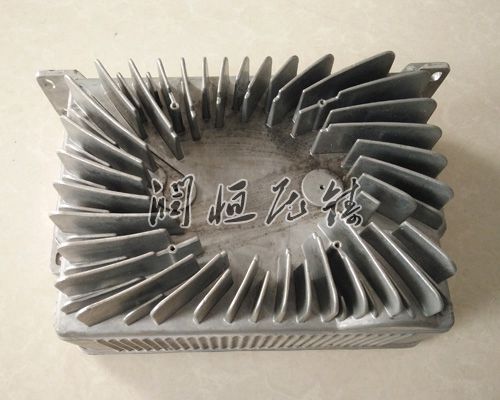
铸铝件因其轻量化、不易腐蚀和的加工性能,普遍应用于汽车、电子和机械区域。然而,铸造过程中易出现气孔、缩松、裂纹等缺陷,影响产品性能与性。通过优化与选材,可从源头减少缺陷风险,提升铸铝件综合质量。
避免缺陷的原则
结构优化:减少热节与应力集中
热节是铸造过程中金属液然后凝固的区域,易因补缩不足形成缩松。时应避免厚大截面与局部凸台,采用空心结构或增加筋替代实心。例如,将圆柱形支撑改为十字筋结构,既能确定强度,又能分散凝固收缩应力。对于需要保留的厚壁区域,可通过设置工艺补贴或冷铁加速冷却,平衡凝固顺序。
应力集中是裂纹产生的主因。时需避免直角过渡,采用大圆角连接不同壁厚区域。例如,两壁垂直连接时,圆角半径应不小于相邻壁厚的平均值,以平滑金属液流动路径,减少湍流与残余应力。对于功能件,如支架或连接座,需在螺栓孔周边设置退刀槽或倒角,防止装配时应力开裂。
壁厚均匀性控制
壁厚突变会导致金属液充型不均,薄壁处易欠铸,厚壁处易缩松。时应遵循"渐变过渡"原则,通过斜面或曲面衔接不同壁厚区域。例如,将阶梯状结构改为锥形过渡,使壁厚变化率控制在正确范围内。对于复杂件,可采用仿真软件分析金属液流动与凝固过程,优化壁厚分布,确定充型性与凝固均匀性。
浇注系统与排气
浇注系统直接影响金属液充型质量。时应采用开放式浇注系统,金属液平稳充满型腔,减少涡流与卷气。对于薄壁件,可采用多内浇口分散进料,避免局部过热;对于厚壁件,则通过中心浇口集中补缩。排气系统同样关键,需在型腔高点与死角处设置排气槽或排气塞,及时排出型腔气体,防止气孔缺陷。例如,在深腔模具的顶部设置细长排气槽,可排出积聚气体,提升铸件致密度。
选材:匹配性能与工艺需求
高压铸造用铝合金选择
高压铸造要求材料具有的流动性与快凝固特性。常用铝硅系合金中,硅元素可明显提升流动性,同时降低热裂倾向。例如,含硅量较不错的合金在高压充型时能快填充薄壁区域,减少欠铸风险。此外,添加微量镁元素可细化晶粒,提升铸件强度与不怕热性,适用于结构复杂、受力大的部件。
金属型铸造用铝合金选择
金属型铸造需材料具备好的热稳定性与脱模性。中硅铝合金因硅含量适中,既能确定流动性,又能避免因硅含量过高导致的模具磨损加剧。通过添加铜元素可提升材料高温强度,适用于需承受热循环的部件,如发动机缸盖。同时,控制铁元素含量可减少与模具的粘模倾向,延长模具使用寿命。
特别性能需求材料选择
对于蚀要求高的部件,如海洋环境用件,可选择含镁量较不错的铝镁系合金。镁元素能在表面形成致密氧化膜,抵御氯离子侵蚀。对于需后续焊接的部件,应避免选择高硅合金,因硅会降低焊接接头韧性。此时可选用低硅或硅改性合金,通过优化焊接工艺参数,实现连接。
-材料协同优化
阶段需充足考虑材料特性。例如,对于流动性较差的合金,需适当增大浇注系统截面积,确定充型;对于热裂倾向高的材料,需优化圆角半径与脱模斜度,减少应力集中。材料选择也应匹配要求,如薄壁件需选用流动性不错的合金,厚壁件则需关注补缩性能。通过-材料-工艺的三维协同,可系统化降低缺陷风险,提升铸铝件质量与生产速率。