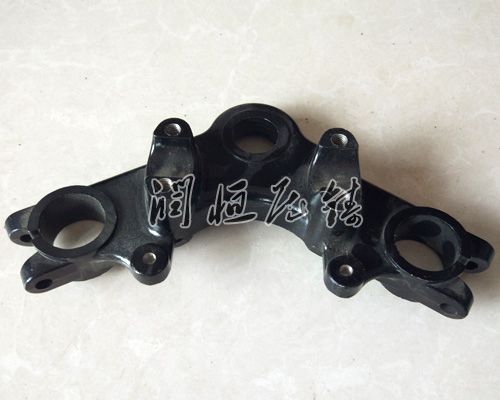
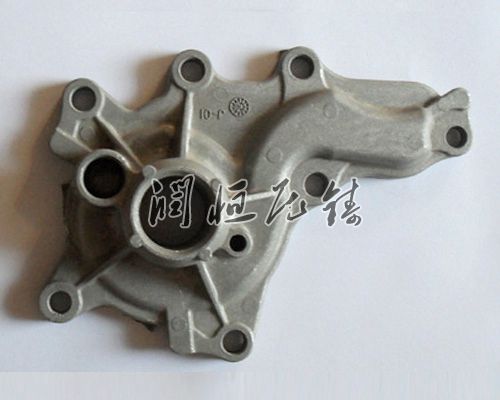
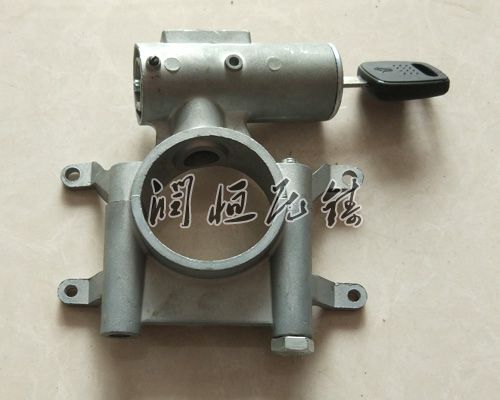
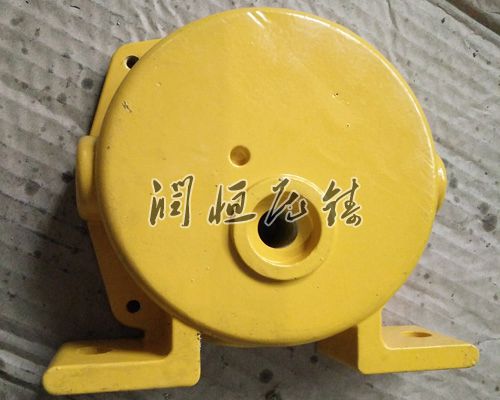
铝压铸件凭借轻量化、和的成型性能,普遍应用于汽车、电子和机械区域。其核心工艺——压铸,通过高压将熔融铝液注入模具型腔,快凝固形成复杂结构件。掌握的压铸方法,是提升铸件质量、降低缺陷率的关键。
压铸工艺的核心要素
熔融铝液准备
铝液质量直接影响铸件性能。原材料需选用高度铝锭,避免杂质导致的气孔与裂纹。熔炼过程中,通过惰性气体保护或覆盖剂隔绝空气,防止铝液氧化吸氢。精炼环节采用旋转喷吹或熔剂处理,去掉铝液中的气体与非金属夹杂物,提升净度。例如,在铝合金中添加微量钛元素,可细化晶粒组织,增强铸件致密性与力学性能。
模具与预热
模具是压铸的"心脏",其需兼顾充型能力与冷却速率。分型面选择应简化脱模结构,减少侧抽芯对铸件性的影响。浇注系统需匹配铝液流动性,薄壁件采用低压充型,厚壁件则通过多内浇口分散热应力。模具预热是关键步骤,通过感应加热或油温控制,使模具温度均匀升至范围,避免铝液激冷导致欠铸或裂纹。例如,对于复杂曲面件,模具预热可延长铝液充型时间,薄壁区域填充。
压射参数控制
压射过程分为慢压射、快压射与增压保压三个阶段。慢压射阶段需控制铝液平稳进入压室,防止卷气;快压射阶段以冲击填充型腔,减少湍流;增压保压阶段通过高压补缩,去掉缩松缺陷。操作中需根据铸件结构动态调整压射速度与压力曲线,例如,对于深腔件,快压射阶段需提前加速,避免铝液在型腔中部凝固;对于薄壁件,则需缩短增压时间,防止过压导致模具磨损。
典型压铸方法的应用
冷室压铸法
冷室压铸适用于高熔点铝合金与铸件。其特点是将铝液倒入立压室,通过压射冲头将金属液推入模具。该方法优点在于铝液与压室接触时间短,氧化风险低,且压室可立加热,适应不同合金的工艺需求。例如,在汽车发动机缸体时,冷室压铸可通过多段压射控制铝液流动,确定复杂水道与油道的成型精度。操作中需注意压室与模具的密封性,防止铝液泄漏导致飞边缺陷。
热室压铸法
热室压铸适用于低熔点铝合金与中小型铸件。其压室直接浸入熔炉,铝液通过鹅颈管进入模具,具有生产速率不错、自动化程度好的特点。该方法通过持续保温减少铝液温度波动,适合大批量连续生产。例如,在电子散热器时,热室压铸可实现每分钟数次的快成型,且铸件表面光洁度高,减少后续加工量。但需定期清理鹅颈管内的铝渣,防止堵塞影响充型质量。
缺陷防预与质量提升
气孔控制
气孔是压铸件常见缺陷,主要源于铝液中的气体与模具型腔的卷气。防预措施包括优化熔炼工艺减少氢含量、正确排气系统、控制压射速度避免湍流。例如,在模具分型面设置梯度排气槽,可逐步排出型腔气体;采用真空压铸技术,通过抽真空降低型腔气压,明显减少气孔率。
缩松改进
缩松多出现在厚壁区域,因补缩不足导致。可通过调整模具冷却水道布局、优化增压保压参数、设置工艺补贴等方法改进。例如,在厚壁凸台周围增加随形冷却水道,加速局部凝固,推动铝液补缩;采用局部挤压销技术,在铸件凝固后期施加额外压力,去掉缩松。
表面质量提升
表面质量直接影响铸件外观与不怕蚀性。可通过优化模具表面处理、控制铝液温度与模具温度匹配、减少脱模剂使用量等措施提升。例如,对模具型腔进行氮化处理或镀硬铬,可提升表面硬度与性,延长模具寿命;采用水基脱模剂替代油基脱模剂,可减少铸件表面油污,提升涂装附着力。
铝压铸方法需结合材料特性、铸件结构与生产需求灵活选择。通过控制工艺参数、优化模具、防预常见缺陷,可实现速率不错、稳定的压铸生产,为提供质量不错铝压铸件。