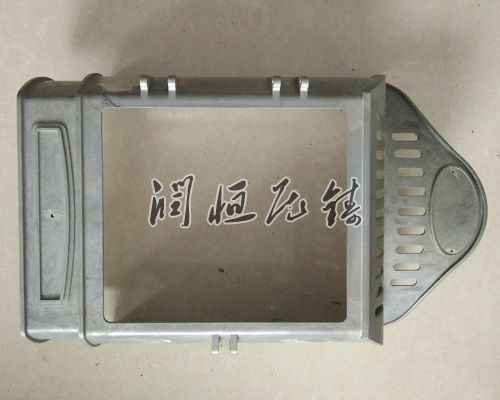
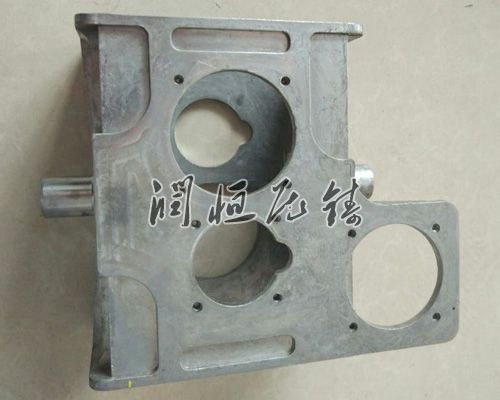
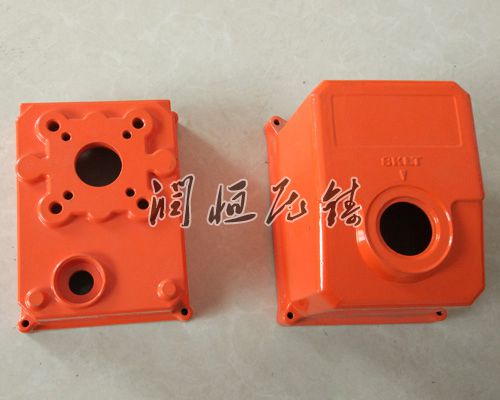
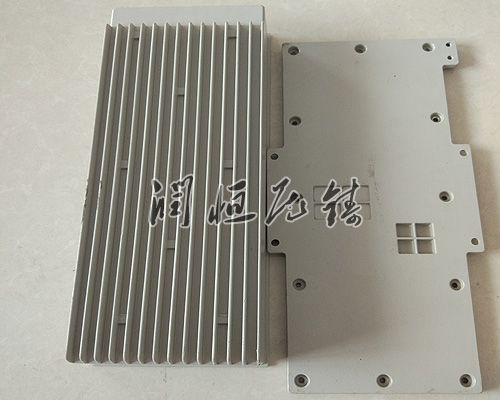
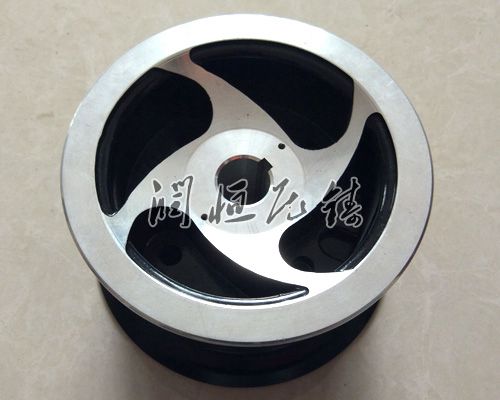
压铸铝件作为轻量化的核心部件,其正确性、维护规范性及润滑清洁度直接影响设备寿命与生产速率。通过系统化优化、防预性维护策略及准确润滑管理,可明显提升压铸铝件的综合性能,为装备提供确定。
一、结构优化:从源头提升性
1.壁厚均匀性控制
压铸铝件需遵循"等壁厚"原则,避免局部过厚导致缩松缺陷。例如,电机壳体时,通过拓扑优化技术将散热片根部厚度与主体壁厚差控制在正确范围内,使铝液填充时流速均匀,减少因温度梯度过大引发的热裂风险。对于复杂结构件,可采用增加筋替代实心结构,在确定强度的同时降低重量并改进冷却速率。
2.脱模斜度与圆角过渡
模具型腔需预留足够的脱模斜度,一般取角度范围,铸件顺利脱模而不产生拉伤。转角处采用大圆角过渡,半径建议不小于壁厚,可分散应力集中,避免模具型腔对应位置因反复冲击产生疲劳裂纹。某新能源汽车控制器壳体通过将直角改为圆角过渡,使模具寿命大幅提升。
3.排气系统集成
在分型面、型芯交接处设置排气槽,宽度与需根据铝液流动性优化。对于深腔结构,可采用真空排气系统与溢流槽组合,通过负压环境加速型腔气体排出。某案例显示,在压铸机液压阀体中增加隐形排气道后,气孔率明显下降,产品合格率提升。
二、防预性维护体系:延长模具使用寿命
1.模具状态监测
建立"日常点检+定期探伤"的维护机制:
每日生产前检查模具型腔表面光洁度,使用用检测仪检测表面粗糙度变化;
每批次生产后清洁模具型芯,主要清理铝屑堆积与冷却水道水垢;
每月采用渗透检测技术检查模具分型面微裂纹,对早期损伤进行激光熔覆修理。
2.冷却系统维护
冷却水道是模具热平衡的关键,需定期进行反向冲洗与化学清洗:
每季度使用高压对水道进行反向冲洗,清理沉积的氧化铝颗粒;
每年采用柠檬酸溶液循环清洗,溶解水道内壁钙镁沉积物;
安装水流监测装置,当流量下降时及时排查堵塞或泄漏问题。
3.表面防护处理
模具表面防护直接影响脱模性能与不易腐蚀性:
新模具使用前进行氮化处理,形成硬化层提升性;
每生产周期后喷涂用脱模剂,构建长时间润滑膜;
对易磨损区域采用等离子喷涂技术修理,恢复表面硬度与光洁度。
三、清洁润滑管理:确定压铸过程稳定性
1.铝液净化处理
采用"熔剂精炼+在线过滤"双重净化工艺:
熔炼阶段加入无钠精炼剂,通过旋转喷吹去掉氢气与非金属夹杂;
压射前设置陶瓷过滤板,拦截粒径大于尺寸的杂质颗粒;
定期检测铝液密度指数,确定净化效果持续达标。
2.压室与冲头润滑
选择高温稳定性不错的水基润滑剂,通过定量泵实现准确喷涂:
喷涂量需根据铝液温度动态调整,高温时增加润滑剂浓度;
采用雾化喷头润滑剂均匀覆盖压室内壁;
每生产次数后清洁压室,避免润滑剂积碳影响铝液流动。
3.设备导轨润滑
压铸机导轨采用自动集中润滑系统:
选用粘附性强的合成润滑脂,防止高温环境下油脂流失;
设置润滑间隔时间与供油量,确定导轨表面形成持续油膜;
每月检查润滑管路,及时替换老化密封件防止泄漏。
四、数字化管理升级:实现全生命周期追溯
构建"-维护-润滑"的数字化管理平台:
阶段:通过CAE仿真预测模具热应力分布,优化冷却水道布局;
生产阶段:部署传感器实时监测模具温度、铝液压力等参数;
维护阶段:利用AR技术指导复杂模具的拆装与维修作业;
润滑阶段:通过物联网控制润滑系统运行状态,自动生成维护报告。
通过实施上述系统化管理措施,压铸铝件生产可实现质量波动降低、模具寿命延长、设备综合速率提升。随着工业互联网技术的深层应用,未来压铸将向"服务、零停机、零浪费"的智能工厂模式持续演进。