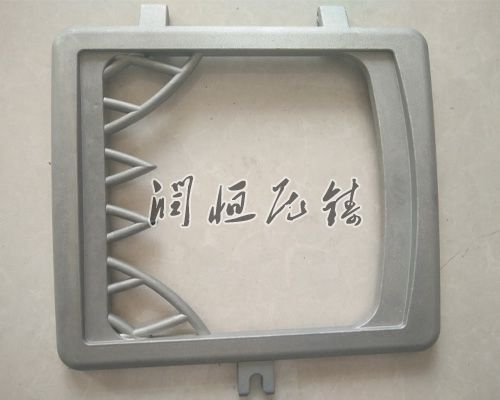
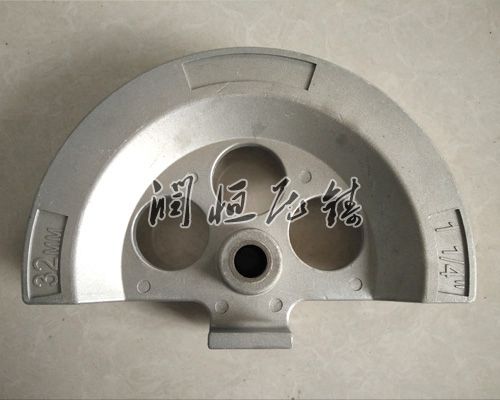
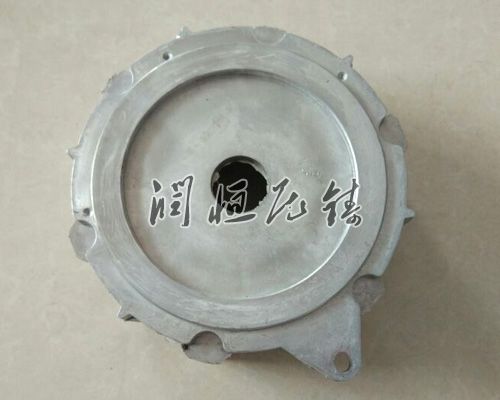
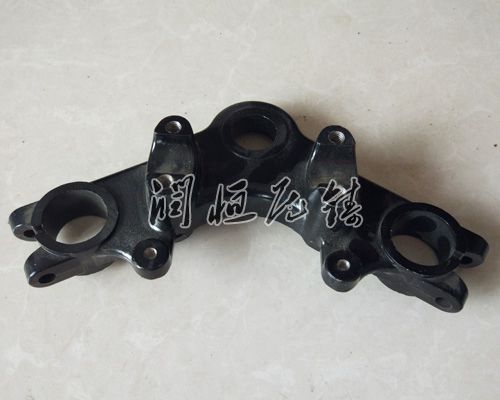
铝压铸件作为现代工业中普遍应用的一种零部件,其结构直接关系到产品的性能、质量、生产速率及成本。正确的结构不仅能提升压铸件的性能,还能优化生产工艺,降低成本。以下将从多个方面详细探讨铝压铸件结构方面的要求。
一、壁厚
壁厚是铝压铸件中一个重要的因素。壁厚过厚会导致铸件内部产生缩孔、砂眼、气孔等缺陷,影响机械性能和表面质量,同时增加材料成本和加工难度。而壁厚过薄则可能导致铝液填充不良,成型困难,容易出现表面缺陷和内部缺陷。因此,在确定铸件有足够强度和刚度的前提下,应尽量减小铸件壁厚并保持截面的厚薄均匀一致。同时,对于大平面或壁薄的压铸件,可以利用增加筋来增强强度和刚性,防止收缩、断裂和变形。
二、拔模斜度
拔模斜度是铝压铸件中另一个重要的参数。它是指铸件与模具分型面相垂直的零件芯和表面所提供的锥度或倾斜度。足够的拔模斜度有助于铸件在凝固后顺利脱模,避免损坏零件甚至模具本身。拔模斜度的需考虑铸件的几何特征、合金材料、模具结构等因素。通常,大多数几何特征都采用常见的拔模角度,内壁和表面的拔模斜度通常是外壁的两倍。此外,对于需要细致公差的铸件,可以采用小的拔模斜度,但会涉及愈细致的加工和愈高的成本。
三、动模与定模
动模和定模的配合是铝压铸件中的关键环节。动模的通常面临愈多的挑战,需要考虑愈多的组件和因素。在材料注入模具时,由于多余材料产生的压力,模芯可能会滑出,导致压铸件尺寸过大。因此,动模的应模芯的稳定性和准确性。而定模的构造则相对简单,但同样需要确定与动模的紧密配合,以确定铸件的尺寸精度和表面质量。
四、分模线
分模线是模具的两个半部分接合的位置,它们在这里结合以形成的产品结构。分模线的存在是压铸工艺的一个基本特点,由于产品至少由两个部分组成,所以其存在是不可避免的。然而,分模线也可能导致压铸中的飞边缺陷。因此,在时,应尽量避免分模线位于铸件的关键部位,或者通过优化模具结构和工艺参数来减少飞边的产生。
五、增加筋与凹槽
增加筋和凹槽是铝压铸件轻量化的两种常见特征。增加筋可以在不影响部件性和强度的情况下,明显减少生产部件所需的材料量,同时增加铸件的刚度和强度。在增加筋时,应避免锐边,使用圆角或半径,并保持筋条周围均匀的壁厚。凹槽则通过减少材料的使用量来和重量。然而,凹槽也可能导致不规则的收缩。为了增强凹槽的结构强度,可以在凹槽周围增加肋条。
六、圆角
在铝压铸件的结构中,圆角的应用普遍。圆角不仅可以减少应力集中,防止铸件在受力时发生断裂,还可以改进金属的流动性,提升填充性能。同时,圆角还有助于铸件的脱模和后续加工。因此,在时,应尽量采用圆角过渡,避免锐角的出现。
七、工艺孔与倒角
工艺孔和倒角的有助于压铸件的生产和加工。工艺孔可以用于排气、填充和检测等目的,而倒角则便于铸件的安装和拆卸。在时,应根据实际需要正确布置工艺孔和倒角,它们的位置、大小和形状符合生产工艺的要求。
综上所述,铝压铸件的结构要求综合考虑壁厚、拔模斜度、动模与定模配合、分模线、增加筋与凹槽、圆角以及工艺孔与倒角等多个方面。正确的不仅能提升压铸件的性能和质量,还能优化生产工艺,降低成本。因此,在进行铝压铸件结构时,应充足考虑这些因素,确定方案的正确性和可行性。