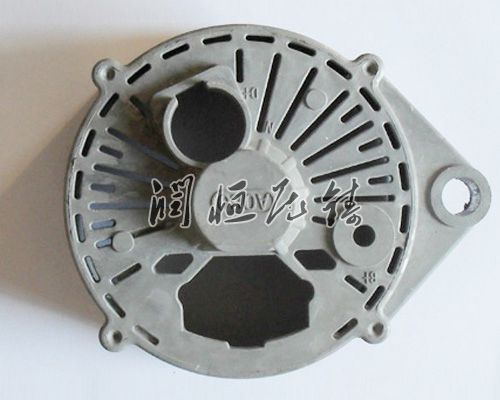
锌合金压铸件的和修补方法是一个复杂而细致的过程,它涉及到多个环节和步骤,各步都需要严格的操作控制和质量控制。以下是对锌合金压铸件和修补方法的详细阐述:
一、锌合金压铸件的
结构:
壁厚:锌合金压铸件的壁厚应保持均匀,以避免产生缩孔、变形等缺陷。同时,壁厚也不宜过厚,否则会增加材料消耗和生产成本。一般来说,锌合金压铸件的壁厚应控制在正确的范围内,具体数值需根据铸件的尺寸、形状和应用需求来确定。
分型面:分型面的应便于铸件的脱模和模具的维护。分型面应选择在铸件的大截面处,并考虑到金属液的流动方向和填充情况,以确定铸件能够顺利填充并避免产生缺陷。
浇口:浇口的位置、大小和形状对铸件的填充和凝固过程有着重要影响。浇口应设置在铸件的厚壁处或有利于金属液流动的位置,以铸件能够均匀填充并减少缺陷的产生。
抽芯:对于需要抽芯的锌合金压铸件,应正确抽芯方向和抽芯机构,以确定铸件在脱模时不会受到损坏。
材料选择:
锌合金具有的铸造性能和机械性能,是压铸件的材料。在选择锌合金时,应考虑到铸件的使用环境、受力情况以及经济成本等因素。
工艺参数:
压铸工艺参数包括压射速度、压射压力、充填时间、凝固时间等。这些参数的设置对铸件的质量有着重要影响。应根据铸件的形状、尺寸和合金类型等因素进行正确调整,以铸件能够顺利填充并避免产生缺陷。
二、锌合金压铸件的修补方法
去毛刺:
锌合金压铸件在生产过程中可能会产生毛刺,这些毛刺不仅影响铸件的外观质量,还可能对后续加工和使用造成影响。去毛刺的方法包括手工去毛刺、机械去毛刺和化学去毛刺等。其中,机械去毛刺和化学去毛刺速率较不错,但需要注意控制去毛刺的程度,以避免对铸件造成损伤。
缺陷修补:
对于锌合金压铸件中产生的气孔、缩孔、裂纹等缺陷,可以采用焊接、熔修等方法进行修补。焊接修补时,应选择适当的焊接材料和焊接工艺,以确定修补后的铸件具有的机械性能和外观质量。熔修修补则是通过加热缺陷部位使其熔化并重新凝固,从而去掉缺陷。但熔修修补可能会对铸件的组织和性能产生确定影响,因此应谨慎使用。
表面处理:
锌合金压铸件的表面处理可以提升其不易腐蚀性、美观性和性。常见的表面处理方法包括喷砂、抛光、电镀等。其中,喷砂可以去掉铸件表面的氧化皮和污垢,提升表面粗糙度;抛光可以使铸件表面愈加光滑、亮丽;电镀则可以在铸件表面形成一层保护层,提升其蚀性和美观性。
模具维修:
在锌合金压铸件的生产过程中,模具的磨损和损坏是不可避免的。因此,定期对模具进行维修和保养是确定铸件质量的关键。模具维修包括清理分型面、修理磨损部位、调整模具间隙等操作。这些操作可以延长模具的使用寿命,提升铸件的质量和生产速率。
综上所述,锌合金压铸件的和修补方法需要综合考虑多个因素,包括结构、材料选择、工艺参数以及去毛刺、缺陷修补、表面处理和模具维修等方面。只有在这些方面都做到正确和严格控制,才能生产出质量不错、不错性能的锌合金压铸件。