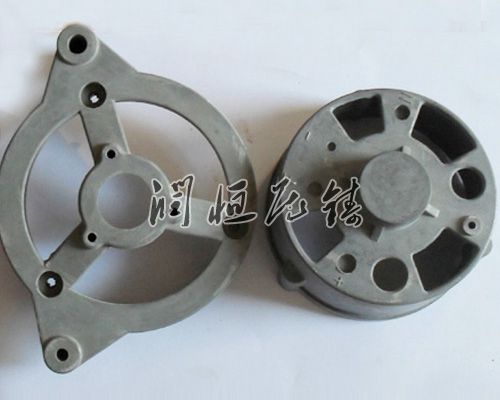
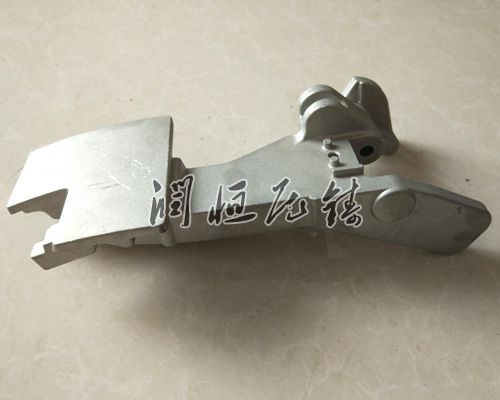
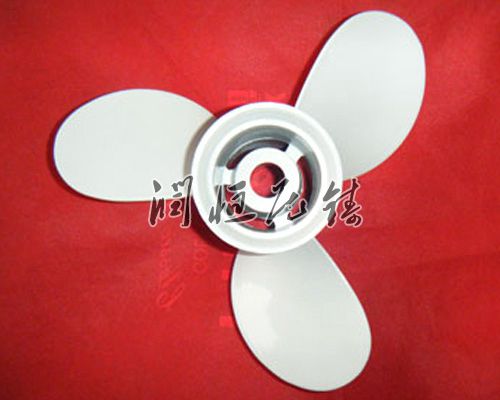
铸造设备和模具的造价高昂,因此压铸工艺一般只会用于批量大量产品。压铸的零部件相对来说比较容易,这一般只需要四个主要步骤,单项成本增量很低。压铸特别适合大量的中小型铸件,因此压铸是铸造工艺中使用 的一种。同其他铸造技术相比,压铸的表面 为平整,拥有 高的尺寸一致性。
在传统压铸工艺的基础上诞生了几种改进型的工艺,包括减少铸造缺陷排除气孔的无孔压铸工艺。主要用于加工锌,可以减少废弃物增加成品率的直接注射工艺。还有由通用动力公司发明的精速密压铸技术以及半固态压铸等等新式压铸工艺。
由于金属铜、锌、铝及铝合金具有很好的流动性和可塑性,而且铸造加工是在有压力的压铸机中铸造,因此压铸件可以做出较复杂的形状,也可作出较高的精度和光洁度,从而很大程度的减少了铸件的机械加工量和金属铜、锌、铝或铝合金的铸造余量,不仅节约了电力、金属材料、还节约了劳动成本;而铜、锌、铝及铝合金具有的导热性,较小的比重和高可加工性;从而压铸件被应用于汽车、内燃机生产、摩托车、电动机、油泵、传动机械、仪器、园林美化、电力建设、建筑装饰等各个行业。
压铸件铸造的质量要求:
一、铸造速度:压铸件铸造速度,它是与铸锭液穴成正比的。如果铸造速度增大,那么会使铸锭液穴与温度梯度增大,从而会在液穴底部出现液穴区段,产生较大的收缩应力, 终会增大出现铸锭热裂纹的几率,所以我们应控制好速度。
二、铸造温度:的压铸件铸造温度,会使液体金属保持的流动性,从而减少组织应力,防止产生裂纹。一般铸造温度应根据材料种类和铸锭规格来进行确定。如果温度不合适,那么会增加内应力,使得铸件产生裂纹或者开裂。温度过低,也是不好的,因为这样会使铸锭表面产生冷隔、夹渣等缺陷,甚至裂纹, 严重的,则会使铸造无法继续进行下去。
三、液面高度:液面的位置也很重要,如果过低,那么会使材料的热裂纹倾向增大,严重的话会影响铸造的进程。液面位置过高,则会加大铸锭的偏析程度,所以,要有合适的液面高度,过高过低都不行。
四、铸件不得有裂纹、冷隔、砂眼、气孔、渣孔、缩松和氧化夹渣等缺陷。
五、铸件的非加工表面应光洁、平正、铸字标志应清晰,浇、冒口清理后与铸件表面应齐平。
六、铸件应符合GB/T6414或GB/T11351的有关规定或按需方提供的图样或模样所要求的尺寸和偏差。
七、铸件不得用锤击、堵塞或浸渍等方法渗漏。