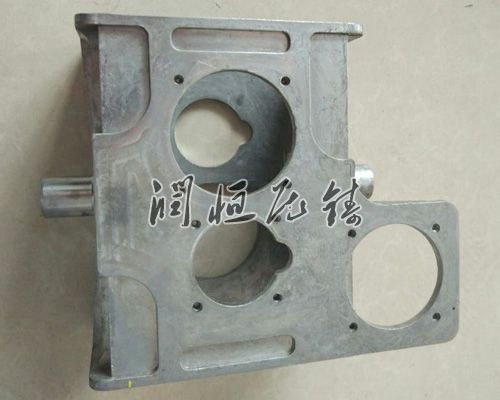
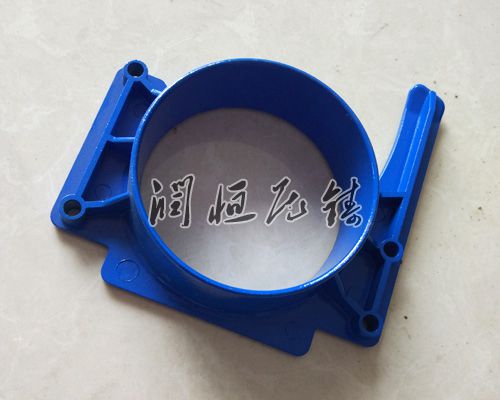
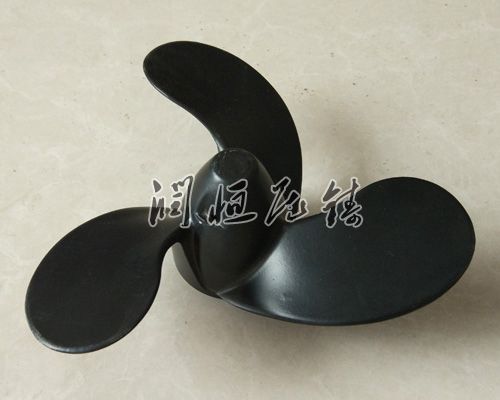
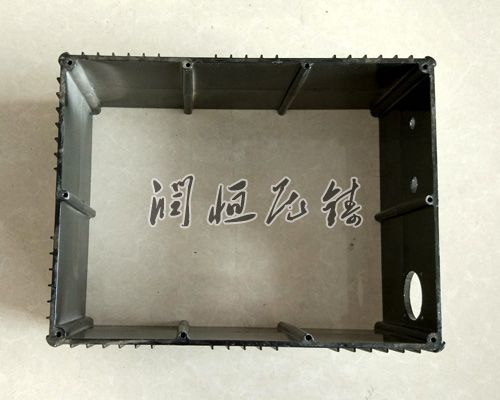
压铸件作为现代工业中的细致部件,其过程凝聚了材料、流体力学与热处理技术的精髓。从起初的构想到后期的后处理,每个环节都需严格把控,才能产品兼具结构强度与表面质量。本文将系统梳理压铸件从到后处理的全流程工艺,揭示其背后的技术逻辑与工艺智慧。
一、阶段:功能与工艺的平衡艺术
压铸件的始于对产品功能的准确定位。师需根据使用场景确定材料类型,铝合金因轻量化与蚀性成为常见选择,锌合金则凭借不错的流动性适用于复杂结构。结构需兼顾力学性能与铸造可行性,壁厚均匀性直接影响凝固过程中的应力分布,过厚区域易产生缩孔,过薄则可能导致充型不足。圆角过渡不仅能减少应力集中,还能改进金属液流动路径,避免直角处产生湍流导致的缺陷。
模具是连接虚拟与的关键桥梁。分型面选择需考虑脱模便利性与飞边控制,浇注系统直接影响金属液的填充速率。内浇口位置与尺寸需通过模拟软件优化,确定金属液以层流状态填充型腔,减少卷气风险。排气槽布局需准确计算气体逸出路径,避免压铸件内部形成气孔。冷却系统则通过控制凝固顺序来减少热应力,水路布局需与型芯结构紧密配合,形成均匀的温度场。
二、压铸成型:金属液态到固态的蜕变
原材料准备阶段,合金锭需经过熔炼炉高温处理,熔炼温度控制需兼顾流动性与氧化风险。精炼剂添加可去掉金属液中的氢气与夹杂物,除气设备通过旋转喷吹进一步净化熔体。模具预热是成型质量的重要环节,适宜的模具温度能延长模具寿命,同时避免金属液快冷却导致的冷隔缺陷。
压射过程是成型的核心阶段。压射冲头以将金属液推入型腔,速度曲线需根据产品结构动态调整。慢速阶段确定金属液平稳进入内浇口,阶段则需在金属液凝固前完成充型。增压阶段通过提升压力密度压实铸件,减少微观孔隙。保压时间控制需平衡生产速率与凝固质量,过早卸压会导致缩松,过晚则可能增加模具热负荷。
开模取件环节需严格遵循冷却时间标准,过早开模可能导致铸件变形,过晚则增加生产周期。顶出系统需受力均匀,避免局部应力集中引发裂纹。自动化取件装置通过机械臂与真空吸盘配合,实现速率不错稳定的取件作业,同时减少人工干预带来的质量波动。
三、后处理工艺:品质提升的特别打磨
去毛刺处理是首道精加工工序,机械振动研磨通过介质摩擦去掉飞边,化学蚀刻则适用于细致结构件的微小毛刺去掉。热处理工艺能明显改进铸件性能,固溶处理使合金元素充足溶解,时效处理则通过析出相提升硬度。淬火工艺需严格控制冷却速率,避免因热应力导致变形开裂。
表面处理技术赋予铸件多重功能属性。喷砂处理通过砂粒冲击形成均匀哑光表面,增强涂层附着力。阳氧化在铝合金表面形成致密氧化膜,提升不易腐蚀性与性。电镀工艺通过金属沉积实现装饰性或功能性涂层,铬镀层因其硬度不错与光泽度普遍应用于汽车零部件。
质量检测环节采用多维度评估体系。X射线探伤可检测内部孔隙与裂纹,声波检测则适用于厚壁铸件的无损评估。三坐标测量仪通过细致触头采集尺寸数据,确定产品符合公差。盐雾试验模拟恶劣环境,验证涂层防护性能,为产品性提供数据支撑。
从蓝图到成品交付,压铸件的过程是材料、工艺与设备的深层融合。每个环节的技术突破都在推动着行业向愈精度不错、愈优性能的方向发展。随着智能技术的渗透,压铸工艺正实现从经验驱动到数据驱动的跨越,为现代工业提供愈的细致解决方案。