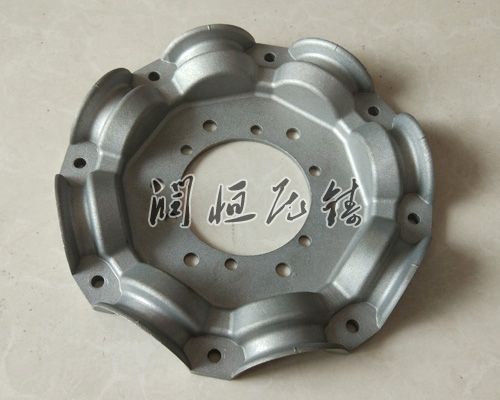
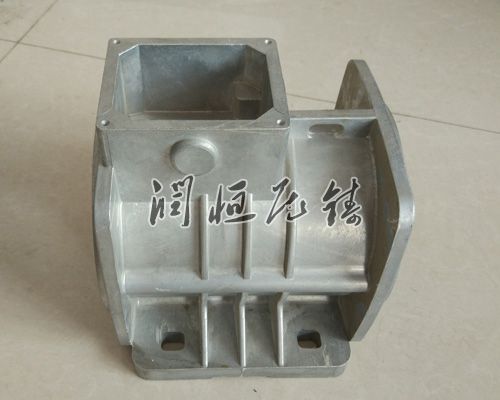
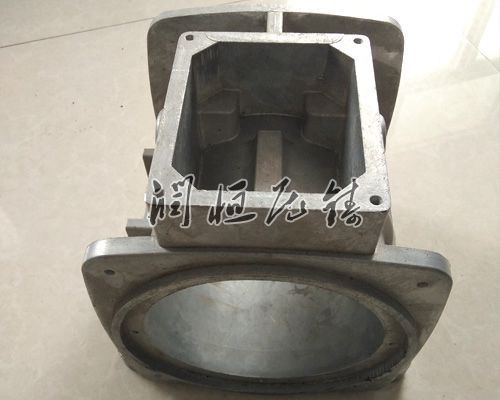
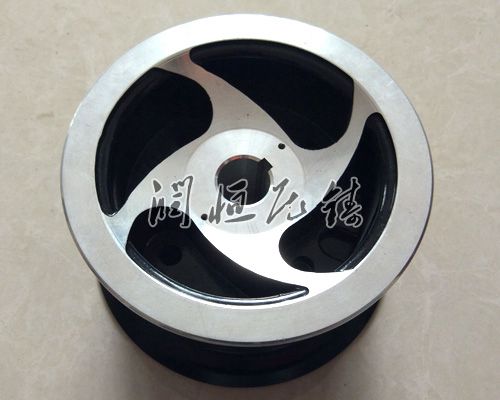
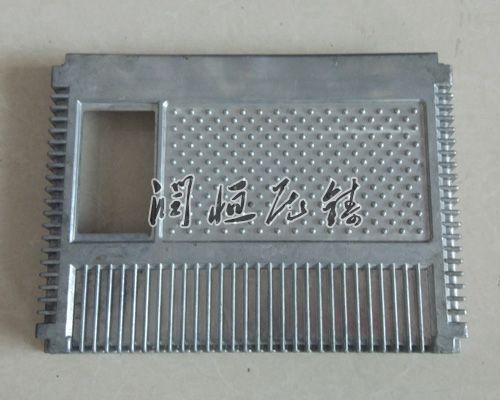
压铸件铸造是一个复杂而细致的过程,它涉及多个环节和步骤,各步都需要严格的操作控制和质量控制。以下是对压铸件铸造过程的详细阐述:
一、准备阶段
在压铸件铸造开始之前,需要进行一系列的准备工作。这包括模具的、和调试,以及压铸机的选择和调试。模具的需要根据压铸件的形状、尺寸和性能要求来确定,同时还需要考虑模具的强度和寿命。模具完成后,需要进行调试和试模,以模具能够正常工作并生产出符合要求的压铸件。
此外,还需要准备压铸所需的原材料,即压铸合金。压铸合金的选择应根据压铸件的使用环境、受力情况以及经济成本等因素来确定。常见的压铸合金包括铝合金、锌合金、镁合金等。
二、熔炼与浇注
在熔炼阶段,将选定的压铸合金放入熔炼炉中进行加热,直至合金全部熔化。熔炼过程中需要严格控制熔炼温度和熔炼时间,以避免合金中的气体和杂质过多地进入熔体中。同时,还需要对熔体进行精炼处理,以进一步去掉其中的气体和杂质。
熔炼完成后,将熔体倒入压铸机的压室内。在浇注过程中,需要控制浇注速度和浇注量,以确定熔体能够顺利填充模具并形成的压铸件。同时,还需要注意浇注温度的控制,以避免熔体在浇注过程中过早凝固或产生其他缺陷。
三、压铸成型
压铸成型是压铸件铸造过程中的核心环节。在压铸机的压室内,熔体在高压和的作用下被注入模具中。模具的型腔形状与压铸件的外形一致,通过模具的冷却和凝固作用,熔体逐渐固化成为压铸件。
在压铸成型过程中,需要严格控制压铸机的压力、速度和温度等参数。这些参数的选择应根据压铸合金的种类、模具的结构以及压铸件的要求来确定。同时,还需要注意模具的冷却和润滑,以模具能够正常工作并延长使用寿命。
四、后处理与检验
压铸件成型后,需要进行一系列的后处理和检验工作。这包括去掉压铸件上的浇口、飞边和毛刺等余料,以及进行表面处理和清洗。表面处理可以采用喷涂、电镀、抛光等方法,以提升压铸件的不易腐蚀性和美观性。
检验工作则包括外观检查、尺寸测量和性能测试等。外观检查主要检查压铸件的表面质量,如是否有裂纹、气孔、夹杂物等缺陷。尺寸测量则使用测量工具对压铸件的尺寸进行准确测量,以确定其符合要求。性能测试则包括强度、硬度、韧性等力学性能的测试,以评估压铸件的质量和性能。
五、质量控制与持续改进
在压铸件铸造过程中,质量控制是重要的。通过严格的质量控制措施,可以压铸件的质量和性能达到要求。这包括原材料的质量控制、熔炼和浇注过程的质量控制、压铸成型过程的质量控制以及后处理和检验过程的质量控制。
同时,还需要进行持续改进工作。通过收集和分析压铸件铸造过程中的数据和信息,可以发现存在的问题和不足之处,并采取相应的措施进行改进和优化。这有助于提升压铸件的质量和性能,,提升生产速率。
综上所述,压铸件铸造是一个复杂而细致的过程,需要严格控制各个环节和步骤的质量和性能。只有确定每个环节都达到要求,才能生产出质量不错、不错性能的压铸件。