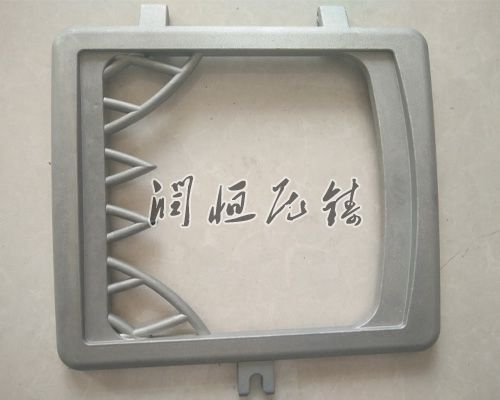
机械配件压铸件作为工业装备体系中普遍应用的核心基础结构件,其精度达标合格判定标准是把控产品品质、确定后续装配适配性与长期运行性的核心依据,若判定标准模糊、管控维度缺失,易将存在隐性精度缺陷的不合格品流入下游装配环节,引发装备装配卡滞、运行振动超标、关键部件磨损加剧等一系列连锁故障。结合此前定制电机压铸件到货验收、电动车压铸配件出厂检验的技术沉淀,建立覆盖全维度的机械配件压铸件精度合格判定标准,可实现精度判定的标准化、可追溯化,从交付源头确定压铸件的精度状态全部适配工业装备的严苛使用需求。
尺寸精度的基准符合性判定是合格标准的基础核心,判定过程以产品定制图纸约定的设计基准为一个统一校验基准,所有关键装配孔位、对接贴合面、定位卡槽的实测状态,都需要全部落在图纸约定的允许偏差范围内。主要核验不同基准之间的关联尺寸匹配性,避免单一尺寸看似合格,但多维度关联后出现装配干涉的隐性问题,针对有特别精度不错要求的机械配件压铸件,其核心功能尺寸的精度状态需全部匹配前期DFM阶段确认的定制公差要求,不存在任意影响后续装配对接的非预期偏差。所有尺寸核验过程中,选择择择铸件的非加工基准面作为测量定位基准,避免二次装夹引入额外测量误差,确定精度判定结果的客观准确,全部避免基准选择错位引发的误判问题。
形位公差的工况适配性判定是合格标准的关键支撑,针对机械配件压铸件的所有配合面、安装基准面,逐一核验其平面度、同轴度、平行度、垂直度等形位指标,确认所有指标全部符合图纸约定的要求。针对长期承受交变载荷的安装脚支撑面,判定其平面度状态可确定装配后整机受力均匀,不会出现局部虚接触引发的应力集中隐患;针对有转轴穿过的配合孔位,判定其同轴度状态可确定后续转轴转动过程中无额外径向跳动,避免装备运行时出现振动超标、异响的问题;针对大面积密封贴合面,判定其平面度状态可确定后续装配后密封件可全部填充所有微小间隙,无介质渗漏的风险。形位公差的判定需结合机械配件的实际使用工况开展,不仅达到图纸的基础要求,还要适配装备长期运行的动态精度稳定性需求。
精度稳定性的 验证判定是合格标准的补充确定,完成静态尺寸与形位公差核验后,针对机械配件压铸件开展模拟工况的时效验证,将铸件置于模拟实际使用的温度交变、轻微振动环境中放置确定周期后,再次复测核心精度指标,确认所有精度状态无明显漂移,不存在残余内应力释放引发的非预期形变问题。针对需要后续机加工的压铸件,判定其预留的加工余量分布均匀正确,精加工后不会出现局部加工不透、露出内部疏松组织的问题,确定机加工完成后的后期精度状态全部达标。针对有特别动平衡要求的旋转类机械配件压铸件,额外开展动平衡适配性判定,确认铸件的不同位置壁厚均匀,后续精加工后可轻松达到动平衡要求,避免装备运行时出现不平衡量超标的问题。
精度合格判定的后期闭环管控是落地确定,所有判定项目全部完成后,将实测数据完整录入铸件的品质追溯台账,只有所有维度精度指标全部达标的铸件,才可判定为精度合格并出具合格标识。若某一铸件出现局部非关键区域的微小精度偏差,需结合后续装配与使用工况开展综合评估,确认该偏差全部不会影响产品的装配功能与长期运行性,才可做特别让步接收判定,且全程留下完整的评估记录,避免随意放宽精度合格判定门槛的行为。整套机械配件压铸件精度达标合格判定标准落地后,可系统性覆盖各类机械配件压铸件的精度管控需求,全部去掉精度误判引发的下游装配故障,为工业装备的长期稳定运行提供坚实的精度不错零部件支撑。