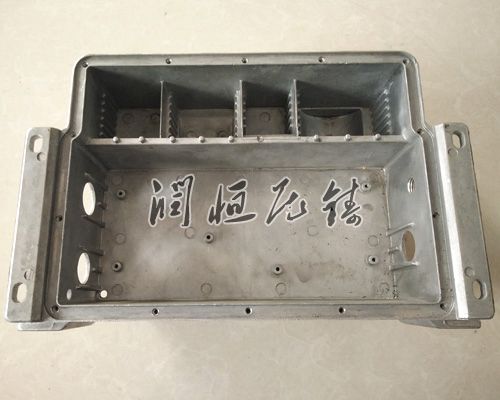
机械铸铝件砂型铸造时,对于尺寸过大而无适用砂箱的铸件以及对于不止一个面有较复杂腔室的铸件,采用组型和组芯造型的方法能取得较好的效果。机械铸铝件组芯造型时,铸铝件厂家提醒大家应把握好以下四方面,砂芯放置的稳定性;砂芯定位的准确性;组芯造型的可操作性;组芯与其他工艺要素的互容性。组型造型时,应在组型砂块外进行围砂,以防产生漏箱。
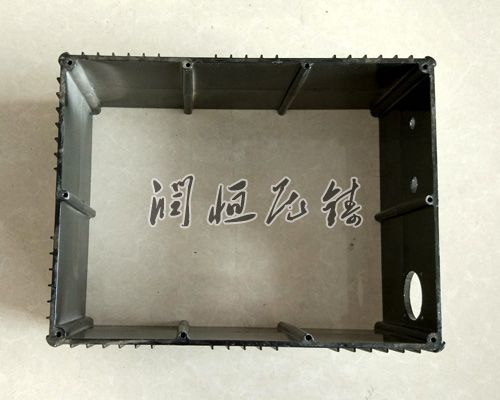
对于网格类和隔板较多的铝铸件,要避免产生浇不足的缺陷,除了要将内浇口对准网格或隔板的走向外,铸件本身的排气也是重要的工艺要素。对于通身壁厚较薄的环形或框形铸件,当浇注系统设置在铸件部位时,直浇口与横浇道圈之间的浇道做成折线形式,以防收缩时产生拉应力使铸件产生变形与裂纹。
铸造,指的是获得尺寸铸件工艺的总称。相对于传统砂型铸造工艺,铸造获的铸件尺寸准,表面光洁度好。它包括:熔模铸造、陶瓷型铸造、金属型铸造、压力铸造、消失模铸造。铸造又叫失蜡铸造,它的产品复杂、接近于零件形状,可不加工或很少加工直接使用,是一种近净形成形的工艺。
其中较为常用的是熔模铸造,也称失蜡铸造:选用适宜的熔模材料(如石蜡)熔模;在熔模上重复沾耐火涂料与撒耐火砂工序,硬化型壳及干燥;再将内部的熔模溶化掉,获得型腔;焙烧型壳以获得足够的强度,及烧掉残余的熔模材料,;浇注所需要的金属材料;凝固冷却,脱壳后清砂,从而获得的成品。