400-600-3197
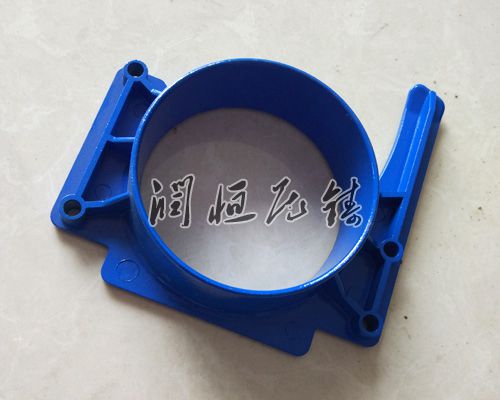
  • 机械配件压铸件机械配件压铸件在每一件机械配件压铸件产品的生产中温度都起到极为重要的作用,...
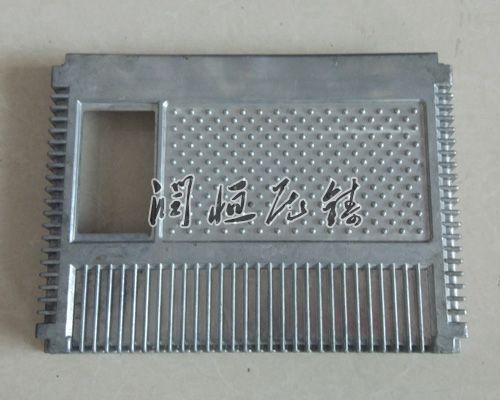
  • 散热器配件散热器配件散热器配件采用,外观时尚、典雅的形体艺术画,使您的居室增添温...
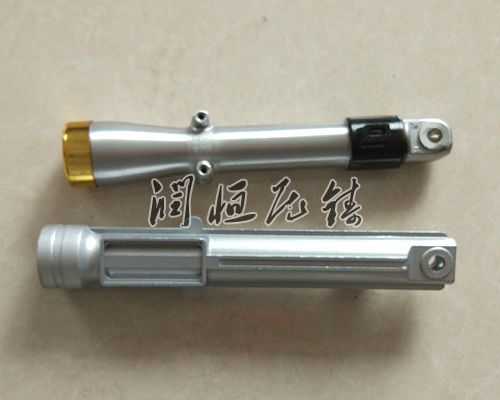
  • 摩托车配件摩托车配件​摩托车配件压铸件是一种压力铸造的机械零件,是使用装好铸件模...
  • 机械配件加工机械配件加工机械配件加工优先采用砂型铸造,主要原因是砂型铸造较之其它铸造...
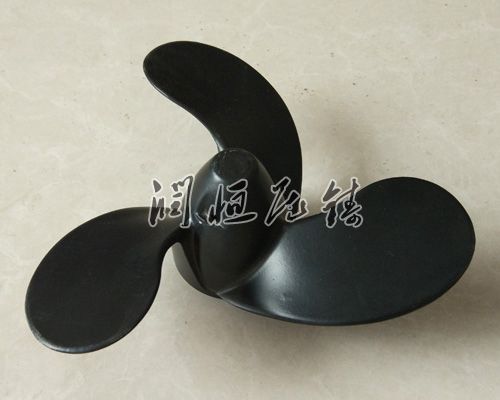
  • 压铸螺旋桨加工压铸螺旋桨加工压铸螺旋桨加工的综合机械性能主要决定于所选用的材料和热处理质...
  • 当前位置:返回首页 > 公司动态 >

    详解铸铝件浇注系统位置的选择

    发布日期:2022-12-10 发布者:润恒压铸厂

    1、使金属液充型路径减少曲折,避免过多迂回,避免卷气、散失热量、压力损耗。

    2、尽量使金属液流至各部位距离相等,如开中心水口。

    3、使温度分布符合工艺要求(模温、铸件温度场),尽量选择短流程。

    4、尽量采用单个水口,避免各水口的射流产生对撞,当需多处水口时,考虑射流相互避免卷气,能量损耗。

    5、尽量避免正面冲击型芯或型壁,减少动能损耗、卷气、流向混乱、粘模。

    6、减少铸件收缩变形的倾向,使易收缩部位补缩、增压。

    7、有利于排气。

    8、在要求高又不加工的面上,不应设置内浇口。

    铸铝件表面拉伤的处理方法:

    1、修理模具表面损伤;

    2、修正斜度,**模具表面光洁度;

    3、调整顶杆,使顶出力平衡;

    4、紧固模具;

    5、控制的浇铸温度和模具温度180-250°;

    6、换脱模剂:

    7、调整铝合金含铁量;

    8、调整冷却时间;

    9、修改内浇口,改变铝液方向。