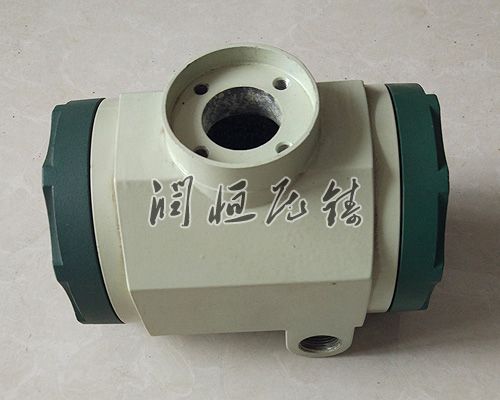
铝合金压铸件厂如何质量缺陷?
铝合金压铸件的基体被破坏或断开,形成细长的缝隙(长度可达50mm,呈直线状或波浪形的纹路等不规则形状,在外力作用下有延伸的趋势,这种缺陷称为裂纹。
合金成分异常(如镁含量过高),提高了粘模性,在顶出时拉模严重出现裂纹;在合金成分不变的前提下,温度较高的状态也是会产生裂纹,且周围的组织有明显的缩松现象。在冷却凝固时,由于冷却顺序不同,外部的区域先收缩对该处产生向外的拉应力,在缩松的部位造成裂纹。
正确控制合金成分,在某些情况下可在合金中加纯铝锭以降低合金中含镁量或铝合金中加铝硅中问合金以提高硅含量;为模具过热,在该处模具内增加冷却水路,通过水冷来降低该区域的模具温度,保持模具热平衡;改变铝合金压铸件结构,加大圆角,改变起模斜度,减小出模难度,减少壁厚差;变化或增加顶出位置,使顶出受力均匀,局部受力过大。
沿开模方向铸件表面呈线条状的拉伤痕迹,有,严重时为整面拉伤;金属液与模具表面粘和,导致铸件表面缺料。