铸铝件表面不能出现明显的凹陷,眼睛看过去要求挫痕均匀、一致。不管是否经锉加工,表面角度都不能超过10°。铸铝件成型后,遇到变形情况应调整,调整后的铸件表面不能有明显击打痕迹,调整部分的平面度在02㎜左右。铸铝件在生产过程中,会遇到许多质量问题,也即是作为铸铝件常见质量缺陷,其中欠铸即是缺陷之一,铸铝件成形过程中,某些部位填充不,称为欠铸。
铸铝件氧化膜中的杂质关键来自铸铝件自身,其次是氧化槽液。为此,恰当下降铸铝件中合金元素的含量,尽可能减少铝件的杂质含量,乃至采用高铝都能提升氧化膜净度。同时也要减少槽液中的杂离子,维持槽液新鲜也可以提升氧化膜净度。
铸铝件的修补工艺,在进行操作的过程中就是在母材和填充材料之间的利用其原子扩散的将他们粘黏起来,使用这种方法来对铸铝件的表面进行修补,不管是在色泽度还是硬度方面修补得都很,不会出现细微的裂缝,能够达到比较不错的工业要求,不仅修补而且有着比较不错的经济效益。
铸铝件在进行包装的过程中需求结实,这样才干很好的其从的储存期的清洁,箱面上应该注明其产品的名称、数量、日期及收发单位名称。铸铝件在加工完结以后需求应贮存于通风、枯燥且没有腐蚀性的气体环境中,使用的铝资料,在运用的过程中具有好的可塑性以及活动性,所以产品能够形状复杂的产品。
铸铝件部分形状歪斜或发生变动使铸件的壁厚发生差异,这种差异一般称为错箱、错边、偏芯。发生这些问题的原因有很多,比如说因为配模不正确,定位和销套发生磨损,以及模在模板上移动等所形成的,,模型或泥芯盒的某部分对另一部分的错误。
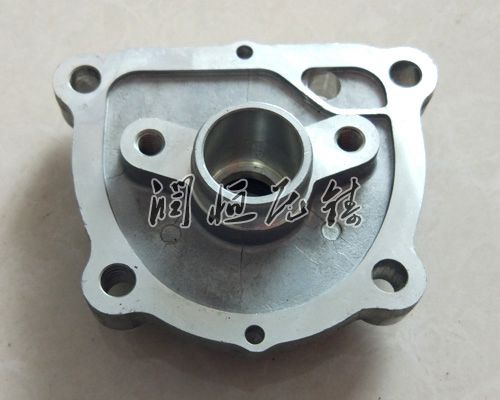
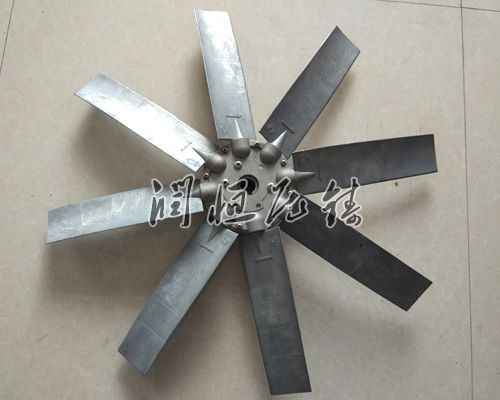
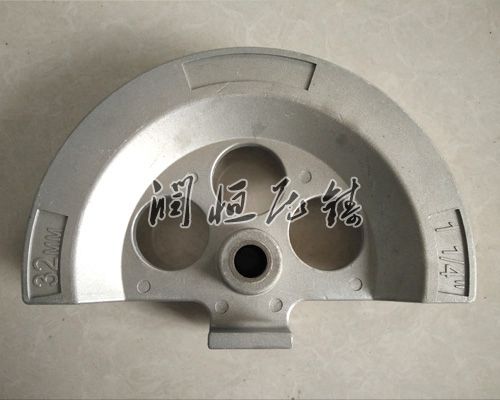
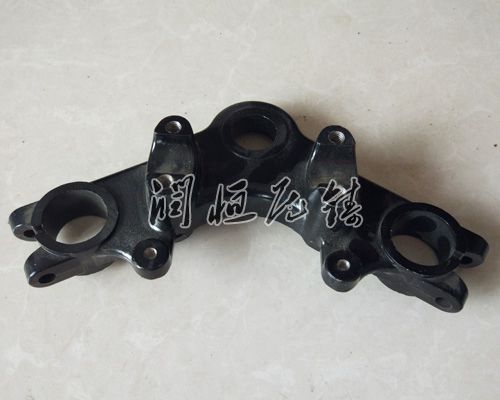
铸铝件可以被为压铸汽车配件、压铸汽车发动机管件、压铸空调配件、压铸汽油机气缸缸盖、压铸气门摇臂、压铸气门支座、铸电力配件、压铸电机端盖、压铸壳体、压铸泵壳体、压铸建筑配件、压铸装饰配件、压铸护栏配件、压铸轮等等零件,随着国内装备业发展水平的不断提升,压铸机的装备水平也明显提升,可以的零件种类也在不断扩大,压铸出来的零件的精度、零件的
铸铝件是指是采用铸造的加工方式而有的铝或铝合金的设备器件。一般是采用砂型模或金属模将加热为液态的铝或铝合金浇入模腔,而有的形状和尺寸的铝零件或铝合金零件通常就称为铸铝件。铸铝件质量对机械产品的性能有很大影响。
压铸件的使用于我们的生活是密切相关的,比如我们平时使用的铁锅或者是门锁都是采用这样的材质制作而成的,这样产品的应用都是以普通的砂型铸件居多,占的比例也是的多,在进行生产的过程中,铸铝件的重量站的比例大,所以很多结构件以及设备上的一些部件都是一些这样铸件为主要的坯料,有些机床的质量是跟自身的度是相关的,铸件的质量的好坏也跟整个机床的寿