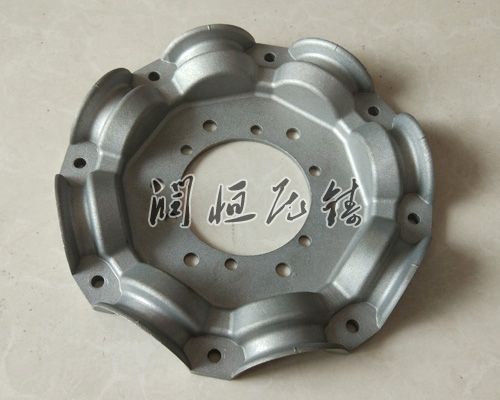
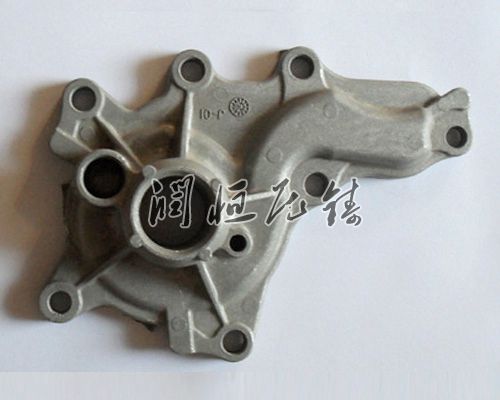
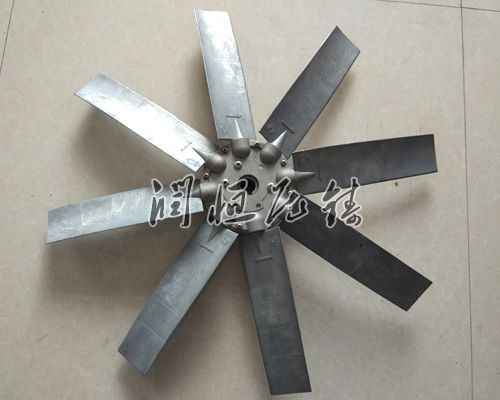
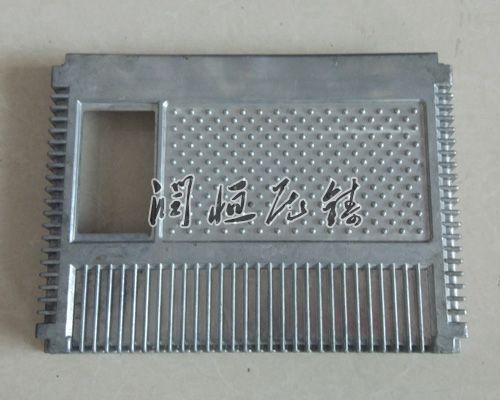
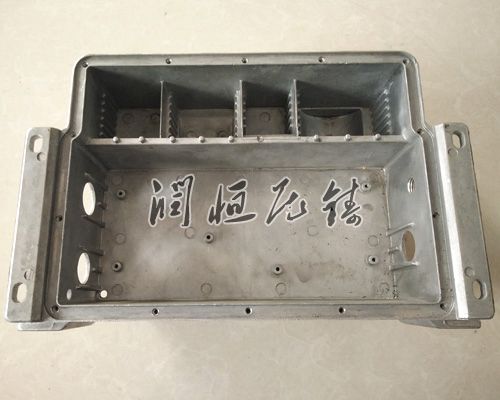
铝合金 铸铝件 铸造厂生产过程中,铝铸件不仅可以提高模型腔表面加工质量,还可以防止模具工作时由于应力集中导致开裂模具精加工时,应对型腔表面进行的抛光和研磨,
铝合金压铸的技术要求主要包括力学性能,压铸件尺寸和表面质量,1、力学性能:当采用压铸试样检验时,力学性能应符合GB/T15115规定,当采用压铸件本体试验时,指定部位切取度样的力学性能应不低于单铸试样的75%。
在使用前需要预热铸铝模在使用前要预热到定温度,预热可以延长模具使用寿命般预热多用电器或感应加热, 铝铸件 预热温度控制在 250 ℃—— 300 ℃,保温 0.5h 左右即可使用禁止使用
1、 锌铝合金压铸件 结构方面:因为铝铸件断面过厚,造成补缩欠好形成缩孔。壁厚不均匀,在壁厚部分热节处发生缩孔或缩松。因为铸孔直径太小形成铸孔的砂芯被高温金属液加热后
1、结构方面:因为铝铸件断面过厚,造成补缩欠好形成缩孔。壁厚不均匀,在壁厚部分热节处发生缩孔或缩松。因为铸孔直径太小形成铸孔的砂芯被高温金属液加热后,长时间处于高温
1、结构方面:因为铝铸件断面过厚,造成补缩欠好形成缩孔。壁厚不均匀,在壁厚部分热节处发生缩孔或缩松。 压铸铝散热器 因为铸孔直径太小形成铸孔的砂芯被高温金属液加热后,
1、结构方面:因为铝铸件断面过厚,造成补缩欠好形成缩孔。壁厚不均匀,在壁厚部分热节处发生缩孔或缩松。因为铸孔直径太小形成铸孔的砂芯被高温金属液加热后,长时间处于高温
1、结构方面:因为 压铸铝件 断面过厚,造成补缩欠好形成缩孔。壁厚不均匀,在壁厚部分热节处发生缩孔或缩松。因为铸孔直径太小形成铸孔的砂芯被高温金属液加热后,长时间处于